登录
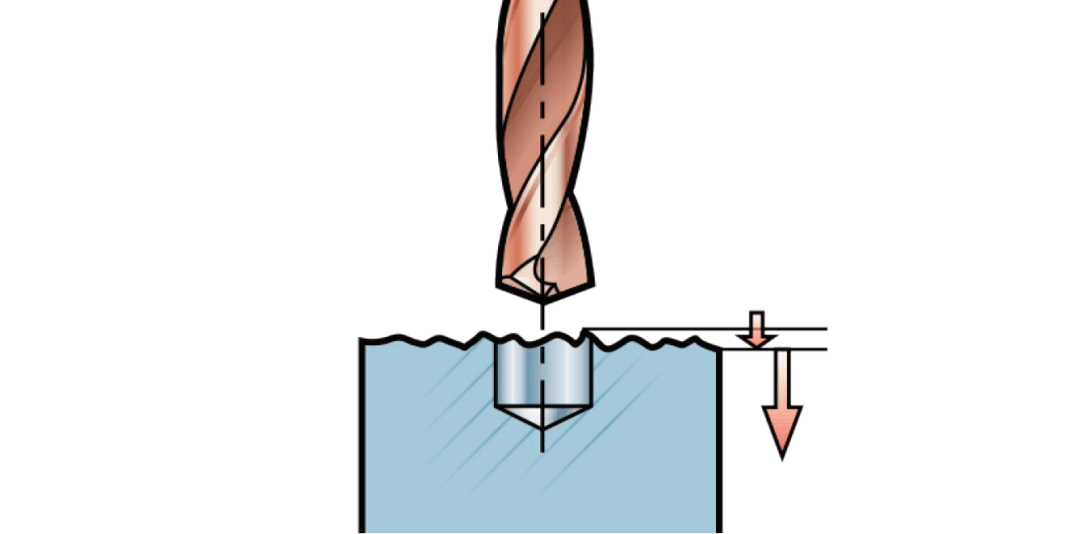
钻削看似简单,实际上也是一种复杂的工序,在此过程中,钻头一旦发生故障或超出其能力范围,就可能造成严重后果。钻削非平面工件可能使钻头切削刃受到过大的不均匀力,从而导致过早磨损,请务必注意以下提及的要点。
钻入非平面时,存在钻头偏斜风险。为了避免这种情况,总的原则是在钻入时降低进给。
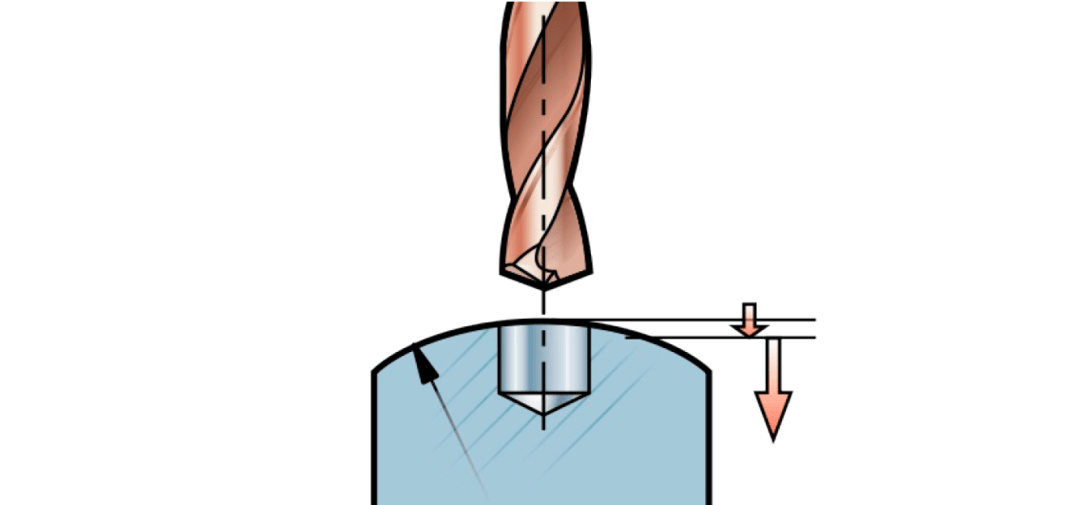
一、凸面
如果半径大于4倍钻头直径且孔垂直于半径,则可以钻削。在钻入过程中将进给降低至正常进给率的50%。
二、凹面
如果半径大于15倍钻头直径且孔垂直于半径,则可以钻削。在钻入过程中将进给降低至正常进给率的25%。
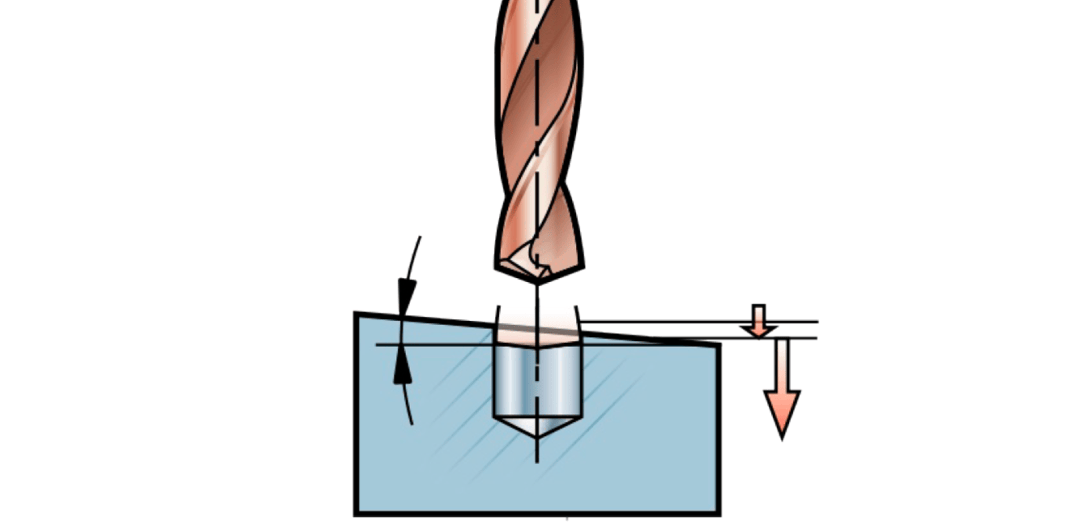
三、斜面
如果倾角小于等于10°,则在钻入过程中将进给降低至正常进给率的1/3。如果倾角大于10°,则不建议钻入。先在表面铣出一个小平面,然后再钻孔。
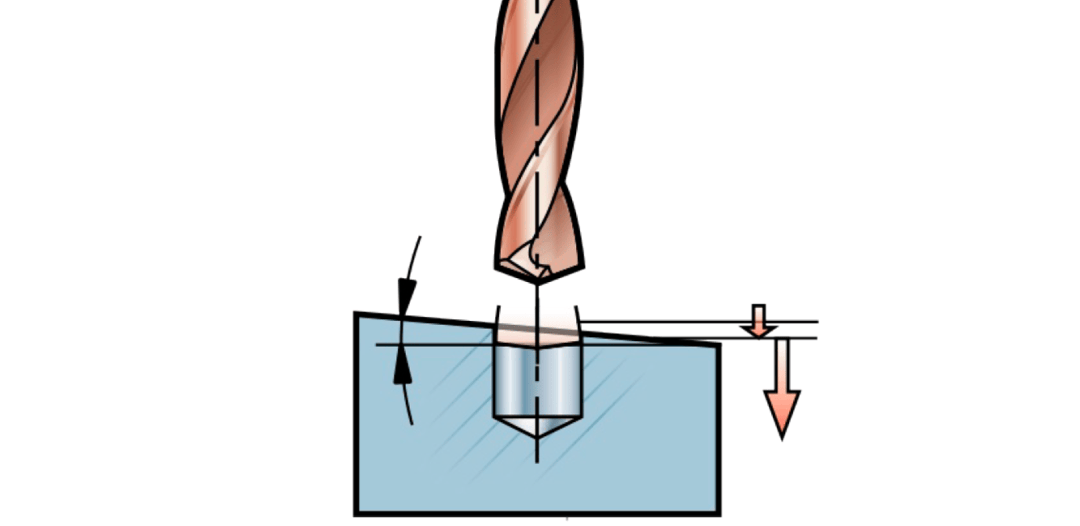
四、不规则表面
将进给率降低至正常进给率的¼,以避免切削刃崩刃。

 表情


 你真的明白“加工精度”那些事吗?
2026-08-14
 如何计算CNC转速和进给?
2026-08-11
 典型模具滑块(行位)结构,收藏好了!
2026-08-05
 精密机床为什么需要刮研?难道人比机器还厉害吗?
2026-08-02
 CNC加工老是弹刀过切,如何控制?
2026-08-01

 评论

 点赞

 收藏


 打开微信
完善资料

 您尚未登录!


 QQ登录