登录
在精密制造领域,有一项兼顾复杂造型、批量生产、材料性能的黑科技——MIM金属粉末射出成形(Metal Injection Molding)。
很多人第一次听到这个名词,会联想到塑料注塑。它确实借鉴了注塑成型的思路,但最终产出的是实打实的金属零件,广泛用在电子、医疗器械、汽车、五金等行业。今天带大家从原理到流程,搞懂这项工艺。
一、MIM从何而来?
MIM技术起源于上世纪30年代的陶瓷粉末注射成型(CIM)。
因为金属与陶瓷的注射成型逻辑相近,二者也被统称为粉末射出成形(PIM)。
1974年,Cer Plas公司产出第一件商业化MIM产品,正式开启产业化之路。历经数十年迭代,技术已经高度成熟,行业长期保持约15%的年增长率,是现代精密金属制造里不可缺少的一环。
二、MIM完整工艺流程
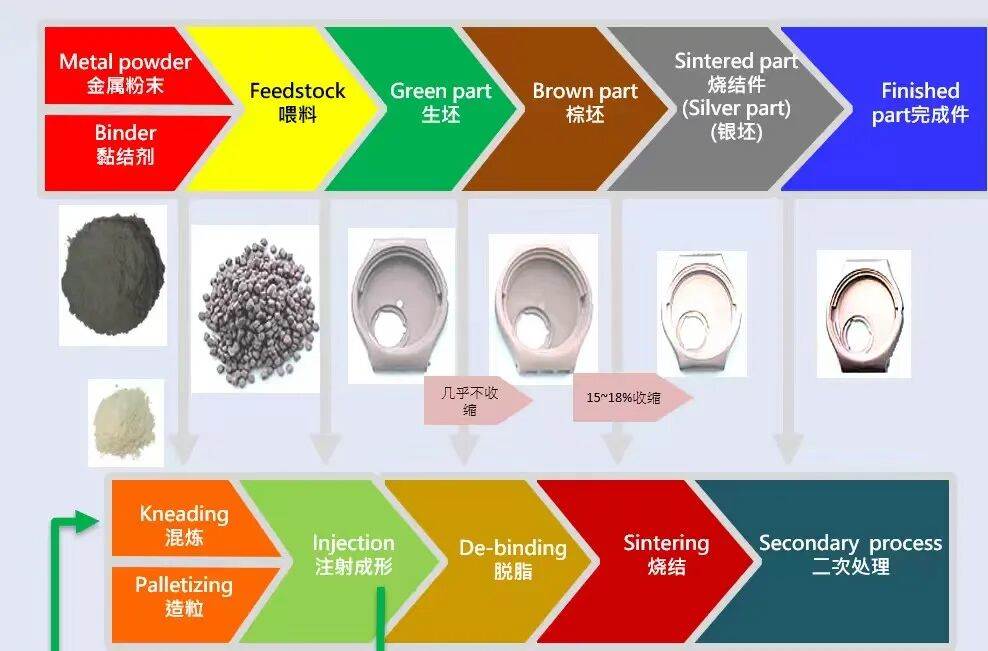
整套流程一共五大核心步骤,一张图看懂:
金属粉末 + 黏结剂 → 混炼 → 射出成形 → 脱脂(溶剂脱脂+热脱脂) → 烧结 → 后处理
1. 混炼:制备射料(喂料)
金属粉末本身干燥松散,没法直接注塑。需要把超细金属粉末和黏结剂混合,在高剪切混炼机里充分搅拌,得到像塑料一样可流动的混合料,行业称为射出喂料(射料/Feedstock)。
2. 射出成形:做出生胚
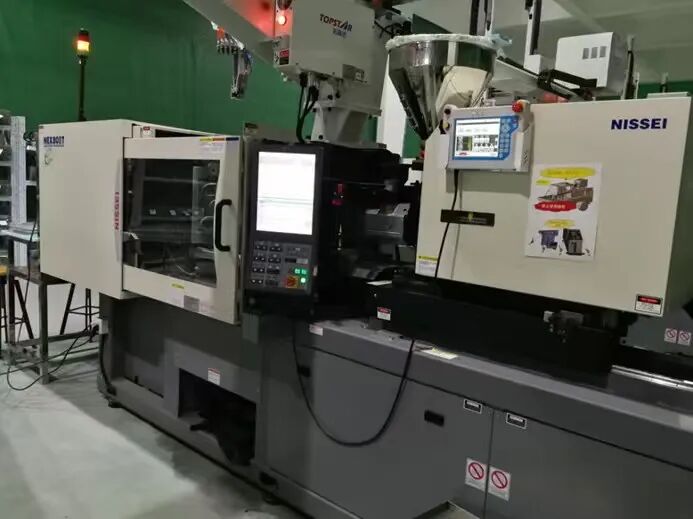
把喂料加入注塑机,加热加压,注入模具型腔,成型出和最终零件外形一致的毛坯件——生胚。
这一步和塑料注塑几乎一样,但此时的生胚只是被黏结剂粘在一起的金属粉,强度很低,还不是成品金属。
3. 脱脂:去掉黏结剂
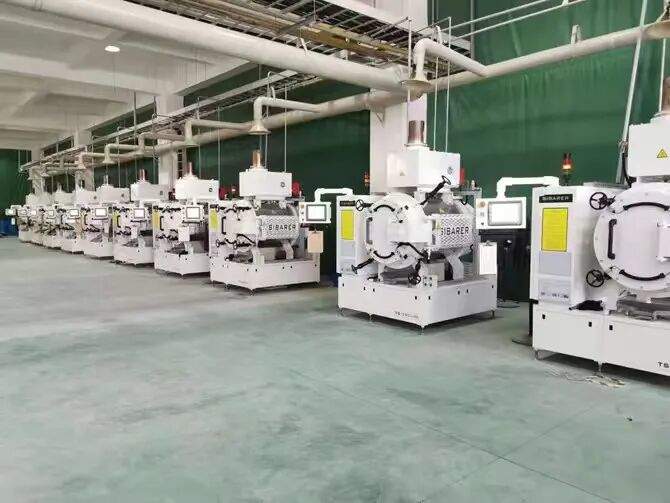
黏结剂只是成型的“临时载体”,必须去除,不然烧结会失效。
分两道工序:溶剂脱脂 + 热脱脂,通过溶剂萃取或者高温分解,把绝大部分黏结剂移除。脱脂之后的坯体叫素胚,内部只有金属粉末,孔隙很多,相对密度仅55~70%,非常疏松脆弱。
4. 烧结:致密化,变成金属件
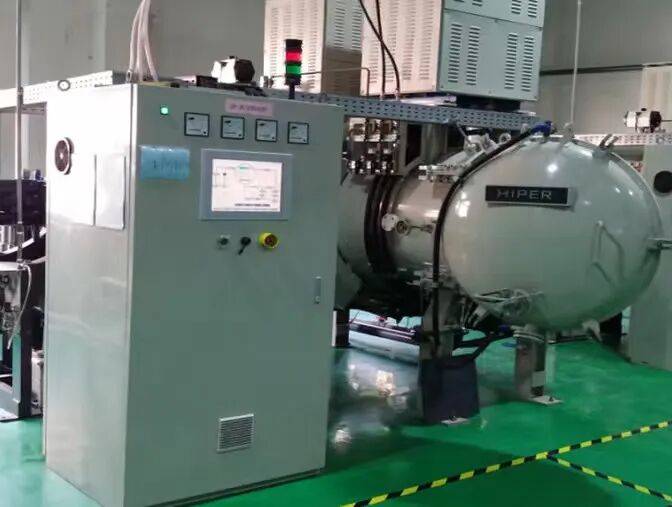
把素胚送入高温烧结炉,在保护气氛下高温烧结。粉末颗粒之间发生冶金结合,坯体大幅收缩、致密化。
烧结完成后,零件相对密度可以达到95%以上,获得接近锻件的机械性能。
5. 后处理
烧结后的工件,根据需求再进行机加工、电镀、热处理、表面抛光等,满足尺寸精度、外观和性能要求。
三、为什么MIM要用超细粉末?
MIM常用预合金粉末,比如不锈钢粉、工具钢粉,粒径大多25μm以下,平均约10μm,一般用气雾化或者水雾化工艺制备。
选用细粉末,有两个关键原因:
✅ 烧结驱动力更强:细粉末比表面积大、表面能高,更容易在烧结时致密化,满足零件高强度的性能要求;
✅ 表面质量更好:细粉烧结后的成品表面粗糙度可达 Ra 0.3~1.5μm,表面细腻,减少后续打磨抛光工作量。
划重点:MIM生胚里金属粉末的体积占比只有55~70%,剩下都是黏结剂,烧结会产生明显收缩,模具设计时必须提前预留收缩余量,这也是MIM模具设计的难点。
四、MIM工艺适合什么场景?
✅ 优势
1. 可以一次成型结构极其复杂的小型金属零件,传统机加工很难做或者成本极高;
2. 适合大批量生产,批量越大,单件成本优势越明显;
3. 材料选择广:不锈钢、工具钢、铁镍合金、铜合金等都可以加工;
4. 产品力学性能优秀,密度高、强度好。
❌ 局限性
1. 不适合做大件,MIM主打小零件,零件越大,脱脂、烧结难度和变形风险急剧上升;
2. 小批量打样成本偏高,喂料、模具投入不低;
3. 烧结存在收缩,尺寸精度有一定限制,超高精度要求一般需要后续机加工补正。
如果说CNC切削是“减法制造”,把整块金属一点点切掉多余材料;那MIM就是“加法思路”,用粉末+粘结剂先塑形,再通过烧结变成金属。
正是这套独特工艺,让很多造型天马行空、机加工望而却步的微小金属零件,能够高效量产。
随着消费电子、医疗植入件、新能源零件需求上涨,MIM在精密制造赛道,还会持续释放更大潜力。

 表情


 如何计算CNC转速和进给?
2026-09-30
 你真的明白“加工精度”那些事吗?
2026-08-14
 典型模具滑块(行位)结构,收藏好了!
2026-08-05
 精密机床为什么需要刮研?难道人比机器还厉害吗?
2026-08-02
 CNC加工老是弹刀过切,如何控制?
2026-08-01

 评论

 点赞

 收藏


 打开微信
完善资料

 您尚未登录!


 QQ登录