登录
传统电火花加工时,将工件移动到三坐标检测时,反复装夹不仅易产生工装累积误差,还大幅耗费工时。如何破解?
牧野创新性的火花机在机测量系统,能够在加工后对工件进行机上测量验证,省去了工件反复测量和修正的时间,大幅提升加工效率!
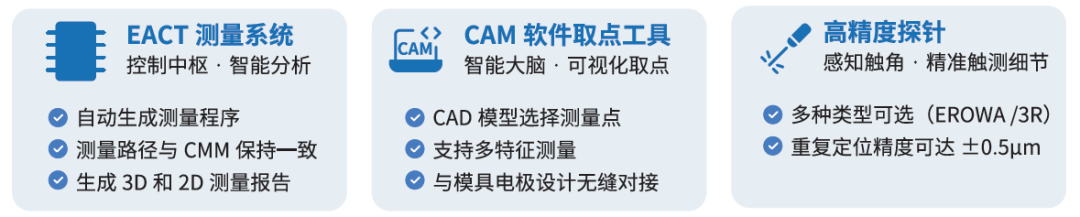
系统构成
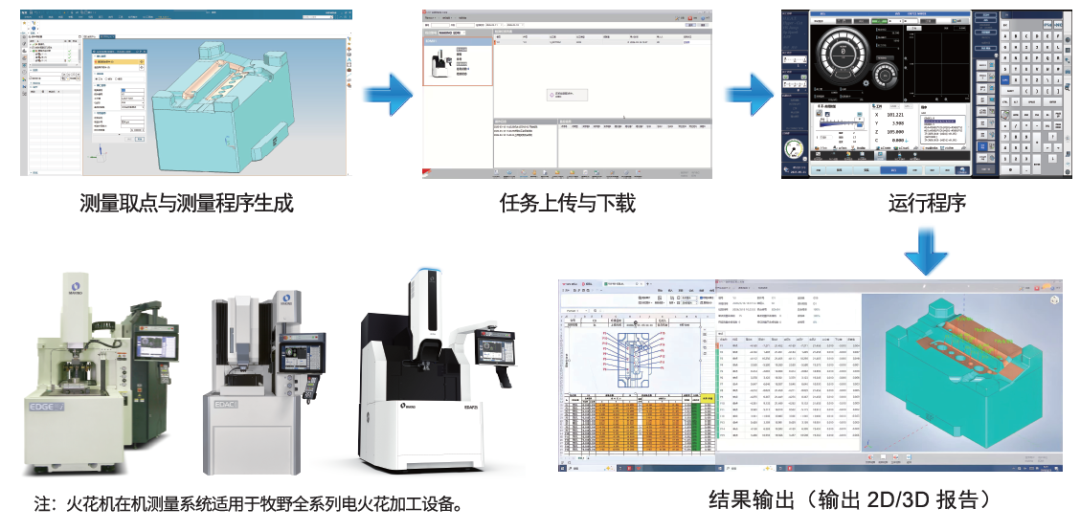
工作流程
与设计、加工工艺无缝对接
01 测量取点
在CAD/CAM完成模具设计,通过UG取点工具在模型上进行取点。
02 任务上传
CAM完成取点后,测量任务上传至服务器。
03 测量程序生成
EACT生成测量程序。
04 任务下载
加工完成后,EACT系统将服务器的任务下载到本地。
05 工件测量
机床运行测量程序,对测量点逐个测量。
06 结果输出
测量结果与模具设计取点数据对比,生成测量结果的2D/3D报告。
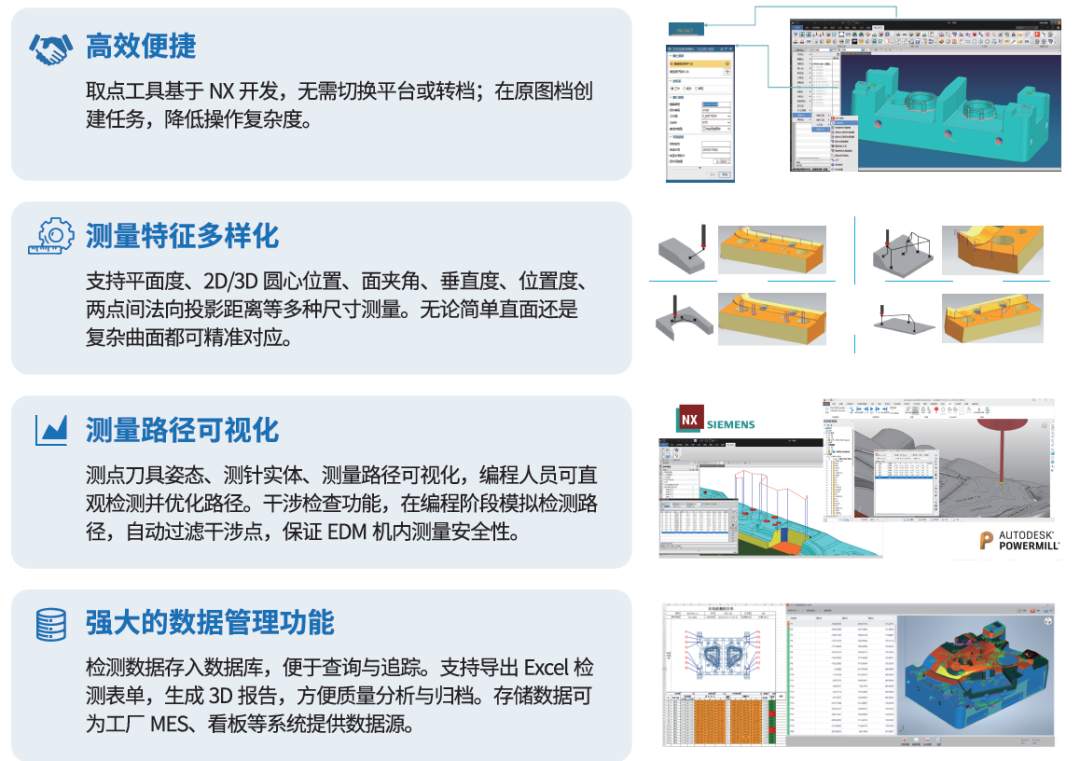
核心优势
效率和精度的双重保障
加装途径
新机选购
采购环节勾选选配项 → 出厂预装 → 到货即用
旧机加装
服务部评估与报价 → 确认方案 → 上门改造加装

 表情


 如何计算CNC转速和进给?
2026-09-30
 你真的明白“加工精度”那些事吗?
2026-08-14
 典型模具滑块(行位)结构,收藏好了!
2026-08-05
 精密机床为什么需要刮研?难道人比机器还厉害吗?
2026-08-02
 CNC加工老是弹刀过切,如何控制?
2026-08-01

 评论

 点赞

 收藏


 打开微信
完善资料

 您尚未登录!


 QQ登录