登录
2026年下半年,DMG MORI开始推广齿轮加工的实用解决方案,技术循环助力中小型企业拓展新业务,这是一套一体化的齿轮加工方案。gearMILL软件及gearBROACHING、gearSHAPING、gearHOBBING和gearSKIVING技术循环可适配已有相应配置的加工中心、车/铣复合中心和5轴加工中心,执行选定的齿轮加工。这些软件解决方案采用对话式设计,在对话中协助用户编程齿轮加工程序和执行不同类型的齿轮加工任务,无需齿轮加工专用机床,轻松、经济地开始加工齿轮。特别是,单件型企业和中型分包制造商可开辟新业务,无需将齿轮加工任务外包给专业厂商。减少公司内协调,缩短周期时间,降低加工成本,确保快速交货。
然而,齿轮加工业务的获益并非仅局限于加工增值。一体化加工的范围仍在扩大:包括车削、铣削、齿轮加工和测量,无缝组成连续工艺链。此外,一体式加工还支持标准自动化系统,可进一步提高机床利用率。
DMG MORI gearMILL:用标准刀具加工齿轮
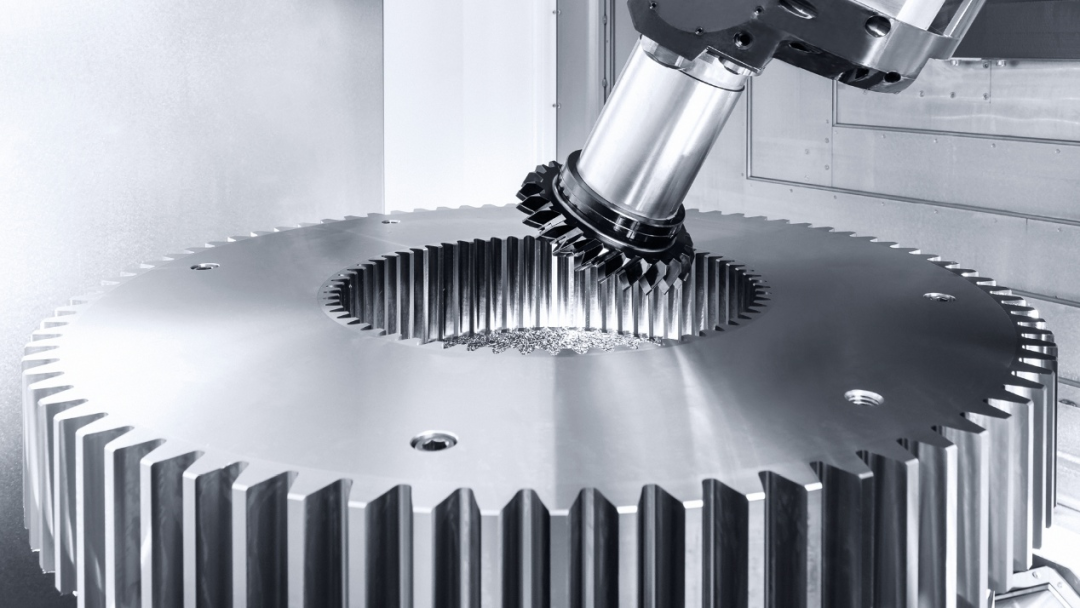
DMG MORI特有的技术循环可在标准加工中心上加工高精度齿轮
DMG MORI gearMILL不是严格意义上的技术循环,而是一款软件,可生成复杂齿形几何,轻松实现自定义的齿廓和修形。轻松适配受力模式,满足客户特有要求。因此,全集成的CAM模块可高效编程,并可使用标准刀具。所加工的齿轮质量不低于DIN/ISO标准5级,满足原型件、备件和许多行业小批量生产的需求。
技术循环助力执行重复性齿轮加工任务
一旦特定齿轮几何成为常规生产任务,可转而采用特定工艺的技术循环。gearSKIVING 2.0(滚齿)加工齿轮,其速度高于传统滚齿工艺达8倍,齿轮可为内齿和外齿齿轮,模数可达11,齿轮质量可达≥ 7级。在NTX和CTX TC系列车/铣复合中心上,还可加工轮齿偏置的斜齿齿轮。gearHOBBING为滚齿加工,齿轮可为直齿和斜齿圆柱齿轮。gearBROACHING可基于位置拉削加工内齿和外齿齿轮,并可达模数4。而gearSHAPING插齿加工内齿或外齿齿轮。无论在新机床上或在现有机床上,都可安装这些纯软件的循环解决方案。
机内测量:减少工艺步骤达40%
实现高生产力的关键是在齿轮加工过程中,直接用激光扫描器光学测量轮齿。每秒扫描多达70,000点,其中80%以上的测量点在±2 µm以内,激光测量的精度可媲美机外三坐标测量机。相比传统独立测量和二次装夹操作,工艺步骤从10步减少到6步,总工时缩短50%以上。一次装夹进行加工和测量。因此,立即提供修正值,在大型工件加工中,立即修正尤其有利于工件质量和物流。
一次装夹完整加工
DMG MORI车/铣复合中心可一次装夹进行车削、铣削、齿轮加工和测量。同时,CTX TC和NTX系列车/铣复合中心提供6面完整加工能力,且无需手动二次装夹。这为标准自动化系统的经济应用创造了有利条件,例如Robo2Go机器人自动化系统。即使中小型企业,同样可获益于更短周期时间、更少公司内运输、可预测性更强的生产流程,而且在日常生产中,灵活性亦全然不受影响。
面向中小型企业的模块式产品线
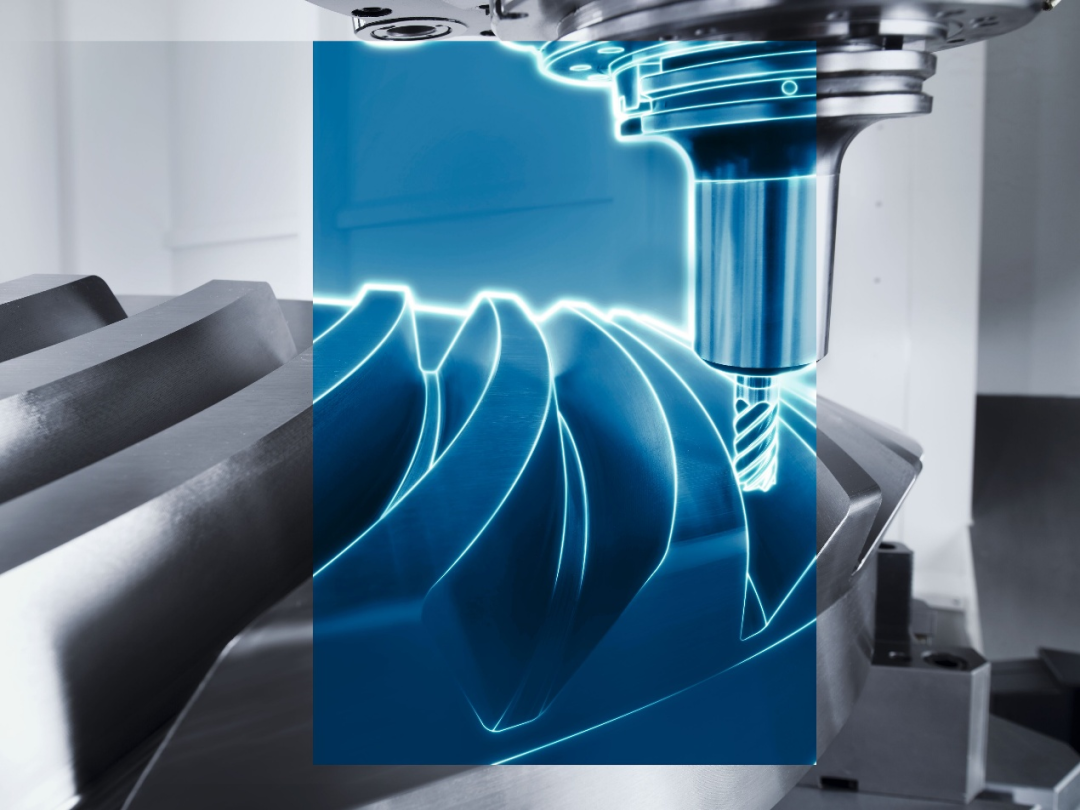
DMG MORI提供DMG MORI gearMILL软件及其它特有的技术循环,产品丰富,助力用户在5轴通用型加工中心和车/铣复合中心上加工齿轮。
事实上,DMG MORI的通用型齿轮加工技术是实现加工转型(MX)的第一步,尤其适用于数控机加工领域的中小型企业,以现有机床为基础,精准扩大业务范围。推荐采用两步法:第一步,借助DMG MORI gearMILL软件开辟新业务,适用范围包括原型件、备件和小批量生产,无需在齿轮专用机床或使用特殊刀具加工齿轮。第二步,一旦齿轮加工任务成为常规任务或需要经济地生产中等批量的齿轮时,可使用工艺专属循环、自动化系统和数字化模块。DMG MORI的所有技术循环软件解决方案都可在现有机床上安装,而且价格经济。

 表情

 轴类零件精加工怎么选?刮削、磨削、硬车削三种工艺...
2026-10-09
 如何计算CNC转速和进给?
2026-09-30
 你真的明白“加工精度”那些事吗?
2026-08-14
 典型模具滑块(行位)结构,收藏好了!
2026-08-05
 精密机床为什么需要刮研?难道人比机器还厉害吗?
2026-08-02

 评论

 点赞

 收藏


 打开微信
完善资料

 您尚未登录!


 QQ登录