登录
日前,广东规模领先的晶圆厂粤芯半导体登陆资本市场。保荐书显示,12英寸线四期总投资约252亿元,月产4万片,覆盖65纳米至22纳米,预计2029年底建成。
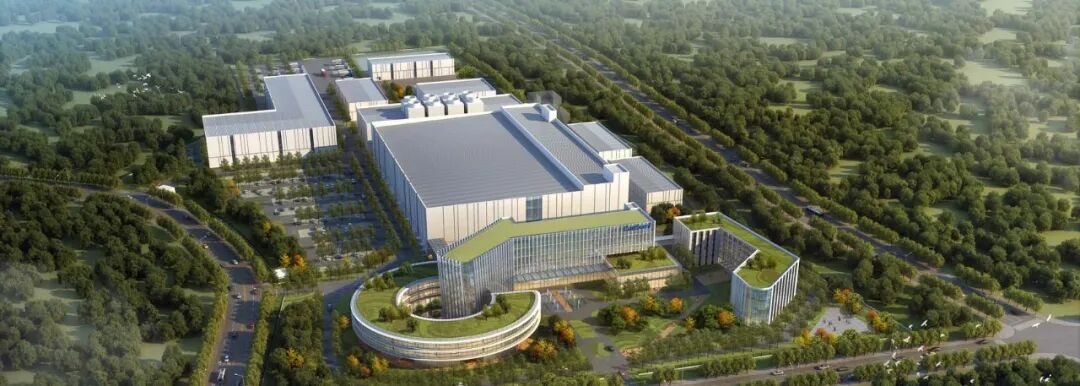
晶圆厂扩产,半导体制造的关注点往往落在产能、工艺节点和设备投资上。但在这些数字背后,还有一条值得关注的线索:粤芯供应链臻宝科技的招股书显示,其直供粤芯的产品是硅、石英、碳化硅和氧化铝陶瓷制成的腔体零部件,用于刻蚀和薄膜沉积。
这些腔体部件以往多由铝、不锈钢或普通硅制成,如今碳化硅环、石英气体分配盘、陶瓷加热器、氧化铝结构件正逐步在部分位置实现对传统材料的替代。
材料升级,解决的是零部件能否适应严苛工况的问题。要想把半导体扩产带来的需求转化为稳定交付,精密制造还必须要回答:如何在发挥材料性能的同时,保证零部件尺寸精度、表面完整性和批量一致性?
01
到底换了什么
更耐得住的材料
以粤芯产线为例,整套腔体里,涉及的不是一种材料,而是硅、石英、碳化硅、氧化铝陶瓷等大类。它们被放在不同位置,替掉或补充不同部件。
粤芯聚焦功率器件和车规模拟,腔室温度动辄超过500℃,需要零部件耐等离子体腐蚀、绝缘、低释气。在这样的严苛环境下,金属部件容易变形、被侵蚀,成为污染来源;普通硅和石英也磨损得更快。于是,更耐得住的碳化硅和先进陶瓷替补上位。
刻蚀腔体里,受等离子体侵蚀的位置大致可以沿着腔体空间分三类:晶圆边缘的聚焦环、气体入口的气体分配盘(也称喷淋盘),以及腔体壁面和顶部的大面积暴露面,比如内衬和盖板。
三类位置都挨等离子体侵蚀,但一个怕轮廓变,一个怕孔道堵,一个怕大面积暴露面失效。材料要解决的问题,从一开始就不一样。
聚焦环套在晶圆外围,约束边缘的等离子体,它怕的是轮廓被侵蚀。环的尺寸和形状一变,边缘刻蚀的稳定性就受影响。
图源_coorstek
聚焦环以前常用硅或石英,但在部分高功率刻蚀腔体里,氟氯等离子体侵蚀更强,硅和石英磨损加快,轮廓保持不住。抗氟氯等离子侵蚀能力更强的碳化硅因此被推上来,环被侵蚀得慢一点,轮廓变化就小一点,边缘刻蚀稳定性也就多一分。
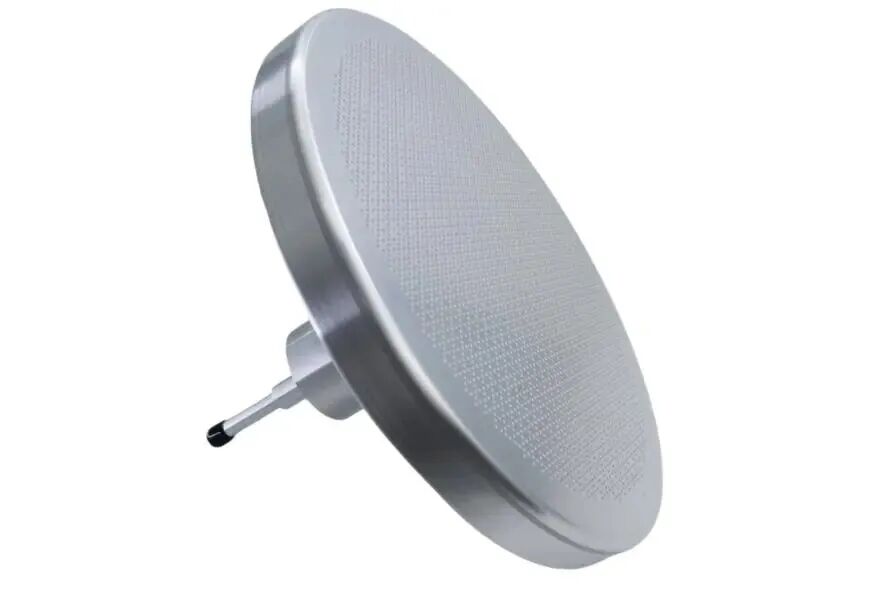
气体分配盘怕的则是孔道被侵蚀。它为了把工艺气体均匀送进腔室,有大量精密孔道,于是孔径、孔位和洁净度就决定了气体分布能否均匀。孔道一旦被侵蚀或堵塞,气体分布就会漂移,还可能带来颗粒。
图源_富创精密
但在部分更高功率的腔体内部,石英磨损加快,孔道尺寸和孔壁状态更难保持,碳化硅也在部分高功率腔体里替代石英——它更耐侵蚀,有助于把孔径、孔位和孔壁状态稳得更久。
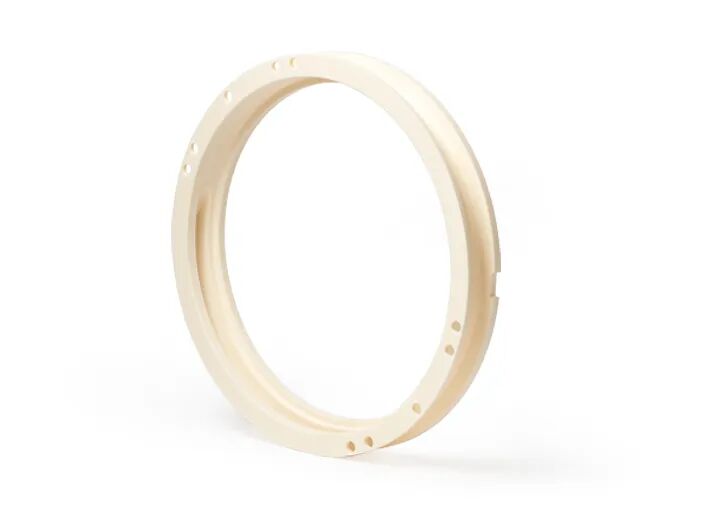
腔体内衬和盖板贴在腔体内壁和顶部,作用是替腔体挡住等离子体,减少腔体本体被侵蚀后产生的颗粒和金属污染。
图源_coorstek
这类位置以前常用铝合金,部分带阳极氧化或涂层处理,也有不锈钢和石英方案。铝加工成熟、成本可控,但在强等离子体环境下,表面会被侵蚀,涂层一旦局部失效,铝基体暴露出来就可能成为金属污染来源。所以在这类位置,耐等离子体侵蚀,绝缘性突出的氧化铝陶瓷,越来越常见。
02
材料更耐用
加工为什么反而更难
粤芯半导体的扩产传递出这样一个市场信号:AI算力需求增长,正在推动晶圆厂扩产和半导体设备投资增加。
但扩产只是表面变化,背后还更深层的原因是,AI应用需要更强的计算能力,也需要更高带宽、更大容量的存储。这就推动先进逻辑、HBM等先进存储技术持续发展。
芯片结构向更复杂的架构发展,对零部件的要求就越高。当部分传统材料或表面处理方案难以充分满足特定工况时,碳化硅、先进陶瓷、石英及相关涂层等使用在零部件上的材料方案便受到更多关注。
市场规模上也呈现出增长趋势。根据QYResearch调研,2025年全球半导体设备用陶瓷部件市场规模约为33.5亿美元,预计到2032年将达到55.0亿美元,2026–2032年期间复合增长率约为7.3%。
市场增长意味着这类高性能材料部件的需求和应用受到更多关注,但碳化硅和先进陶瓷零件要从少量打样走向稳定批量生产,往往还要跨过加工这一关:材料去除效率低,刀具和磨具磨损快,加工过程中还容易出现边缘崩缺、表面损伤和微裂纹。
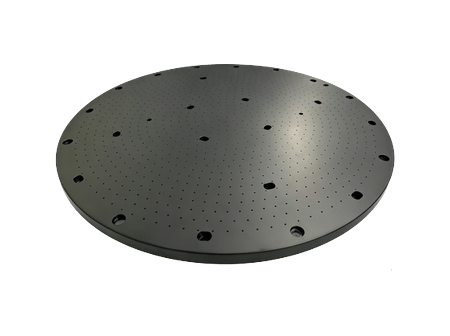
比如高功率刻蚀腔体里的碳化硅气体分配盘,它上面有大量精密孔道,打样时单件把孔径、孔位做到合格并不算太难。但批量钻孔时,刀具和磨料磨损快,加工到几十件、上百件之后,孔径可能偏大、孔位可能偏移、孔壁边缘质量也会下降。
图源_臻宝科技
所以,真正的冲突难点不是“越精密越难”,而是材料越耐得住腔体里的工况,加工端越要面对这些损伤能不能控住的问题。
因此,半导体设备零部件的制造,不能只依赖某一种材料或某一台机床,更需要把加工工艺、刀具、设备和检测结合起来。
03
崩边、微裂纹、批量一致性
精密制造供应链怎么接?
当零部件结构、材料和精度要求不同,加工方案也需要相应调整。
精密磨削适用于许多硬脆材料和精密轮廓加工,超声辅助加工可以用于部分硬脆材料的磨削或钻孔,在机检测和后续测量则用于识别加工误差、验证零部件质量。
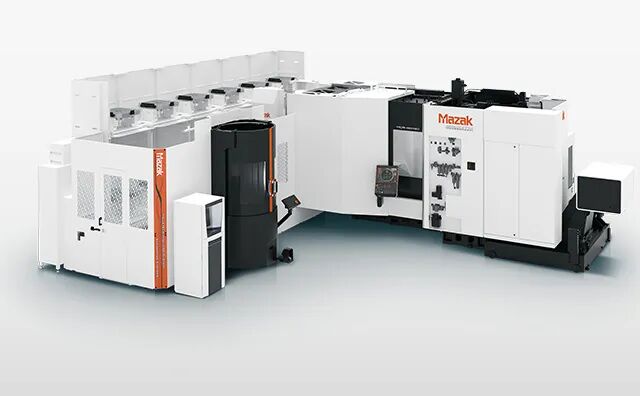
为满足日益增长的半导体小型化和集成化需求,山崎马扎克的PALLETECH系统通过带车削功能的5轴加工机和卧式加工中心的自动化单元,提供一站式解决方案,涵盖从量产到多品种、小批量生产、与机器人联动以及独特的系统软件的所有环节。
图源_马扎克
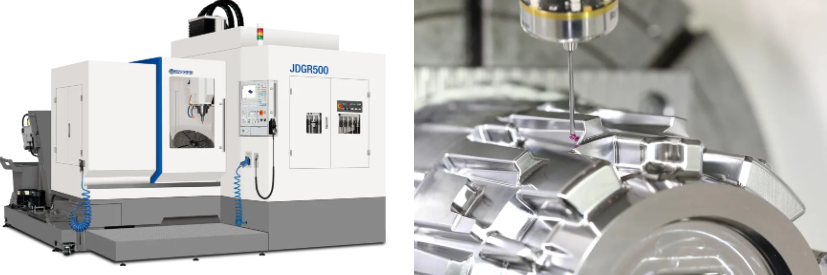
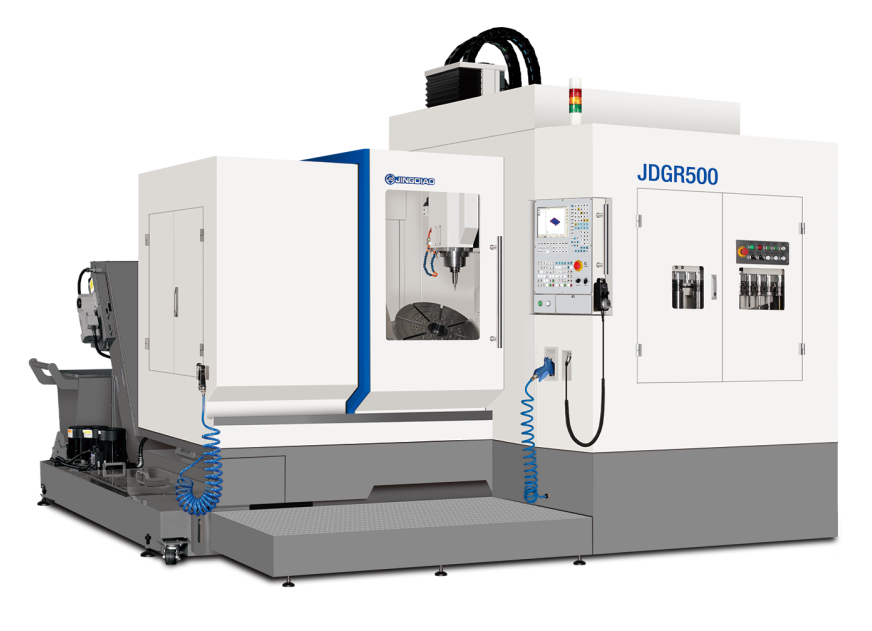
聚焦气体分配盘这类密集孔道、复杂轮廓件的加工,北京精雕的精雕五轴高速磨削中心JDGR500_MG能够凭借五轴磨削和工艺参数协同控制,解决微裂纹和批量稳定问题。
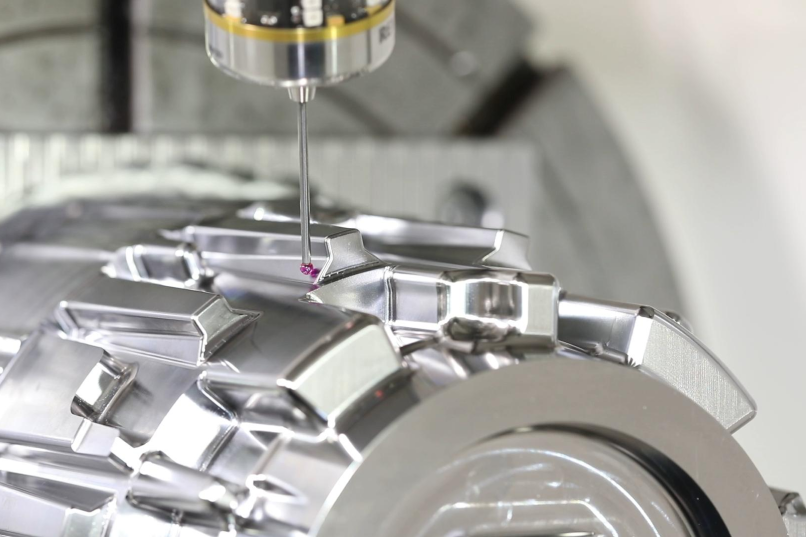
图源_北京精雕
针对聚焦环这类硬脆环形件的精密研磨加工,广东科杰技术的JTGK-600G2高速数控研磨中心搭载高速转台,可做多模式加工,重点攻克轮廓精度与表面完整性控制,解决崩边和轮廓损伤问题。
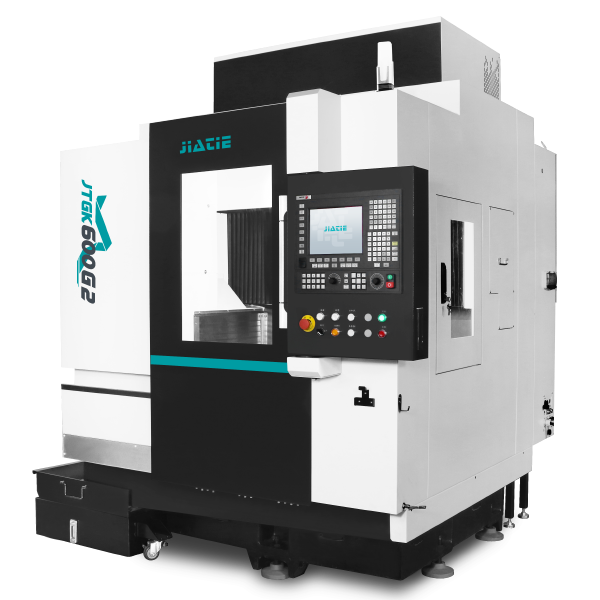
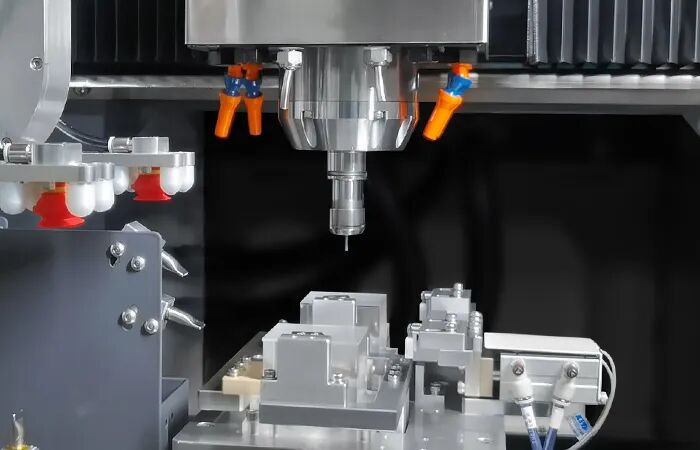
图源_科杰技术
面对气体分配盘孔道、硬脆零部件小孔加工这类任务,发那科的ROBODRILL DC系列使用的超声波刀柄为精密钻孔中的崩边、微裂纹控制和磨屑防护提供加工方案。
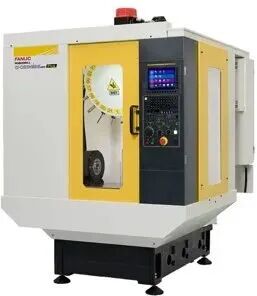
图源_发那科
针对超硬脆材料精密加工难题,朗恩超声波精密加工中心Ultra 500搭载32000rpm高速精密电主轴、三轴直线电机驱动及超高精度滚柱导轨,可解决崩边/崩口等问题,孔位置精度稳定控制在±0.0015mm。此外,加工完成之后,还需要质量检测。对于这类高精度碳化硅结构件的检测需求,天准科技的三坐标测量机搭载旋转测座,可完成工件全尺寸高精度测量,保障零部件加工精度符合半导体严苛制程标准。
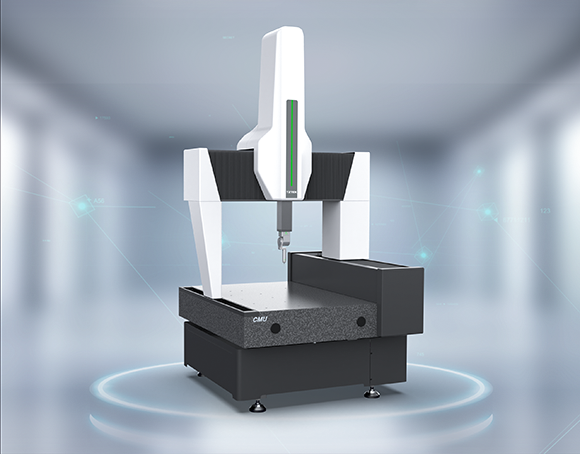
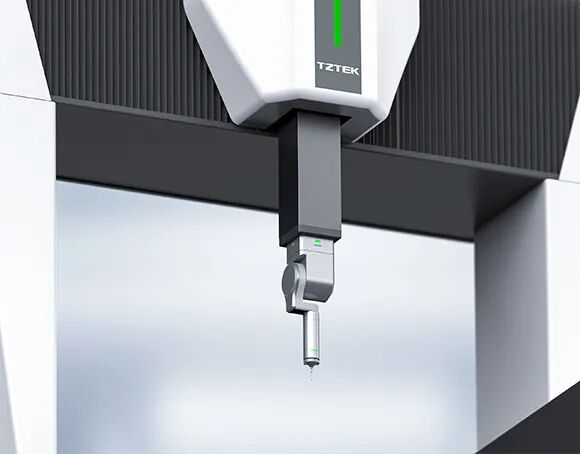
图源_天准科技
这些企业以不同的解决方案回答了同一个问题,即,面对具体的零部件,精密制造企业该如何控住损伤、稳住批量。
04
上机稳定,跑过验证
才算真正过关
对于精密制造企业来说,市场机会并不只是在材料和装备端。零部件从样件走向稳定供货,需要解决材料适配、工艺开发、表面质量、尺寸一致性和检测验证等一系列问题。
这一环节之所以值得关注,一方面是AI算力需求激增,正在推动半导体产业扩大投资;另一方面,设备需求快速增长,也让部分关键设备的供给面临压力。在海外厂商主导市场的格局下,这为本土供应商切入供应链、争取更多配套机会提供了窗口。
SEMI预测,2026年全球半导体制造设备销售额将达到1659亿美元,同比增长23.2%。其中,晶圆厂设备销售额预计达到1439亿美元,同比增长23.1%。
随着AI相关投资持续加码,部分海外设备厂商的产能已经难以充分满足客户需求。由半导体设备增长需求带来的机会显然已经落到具体的零部件制造上。
对机床、检测、刀具和自动化装备企业来说,更重要的市场价值,在于把设备放进半导体零部件从样件到稳定供货的工艺链里,让下游客户看到供应链的核心制造能力。
ITES深圳工业展
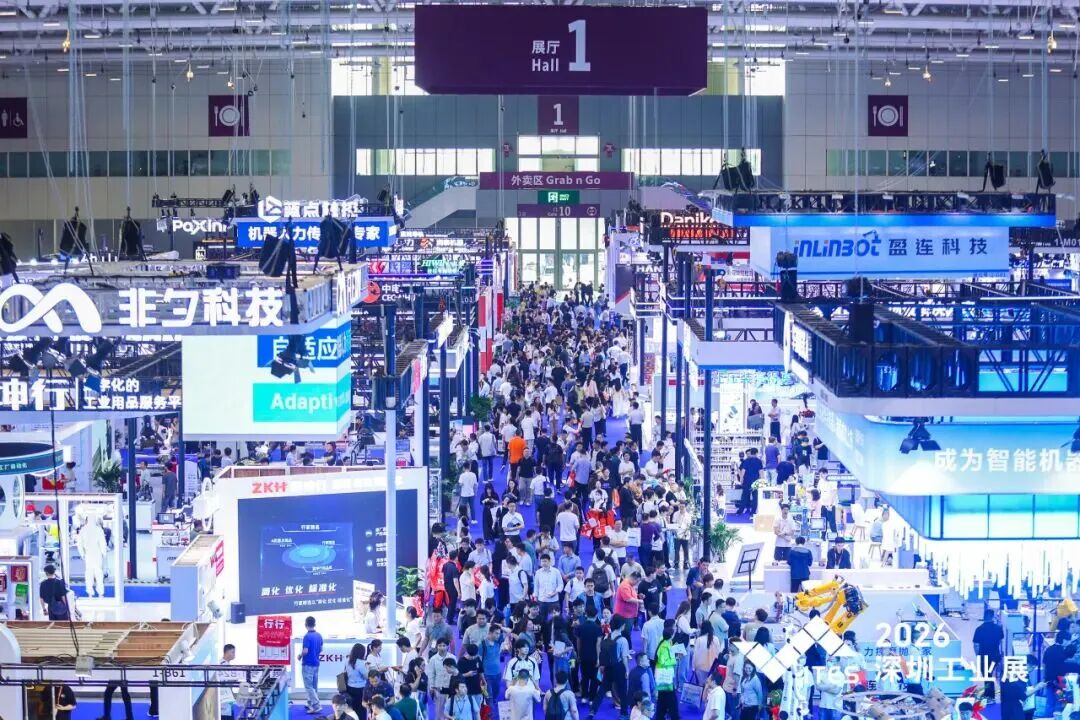
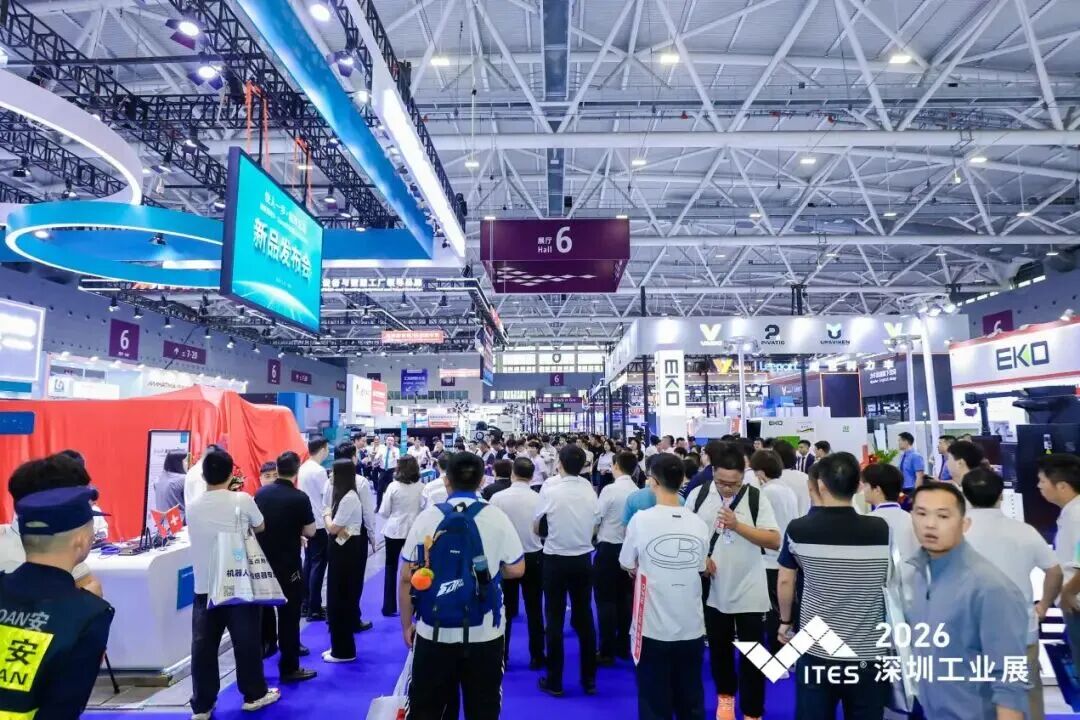
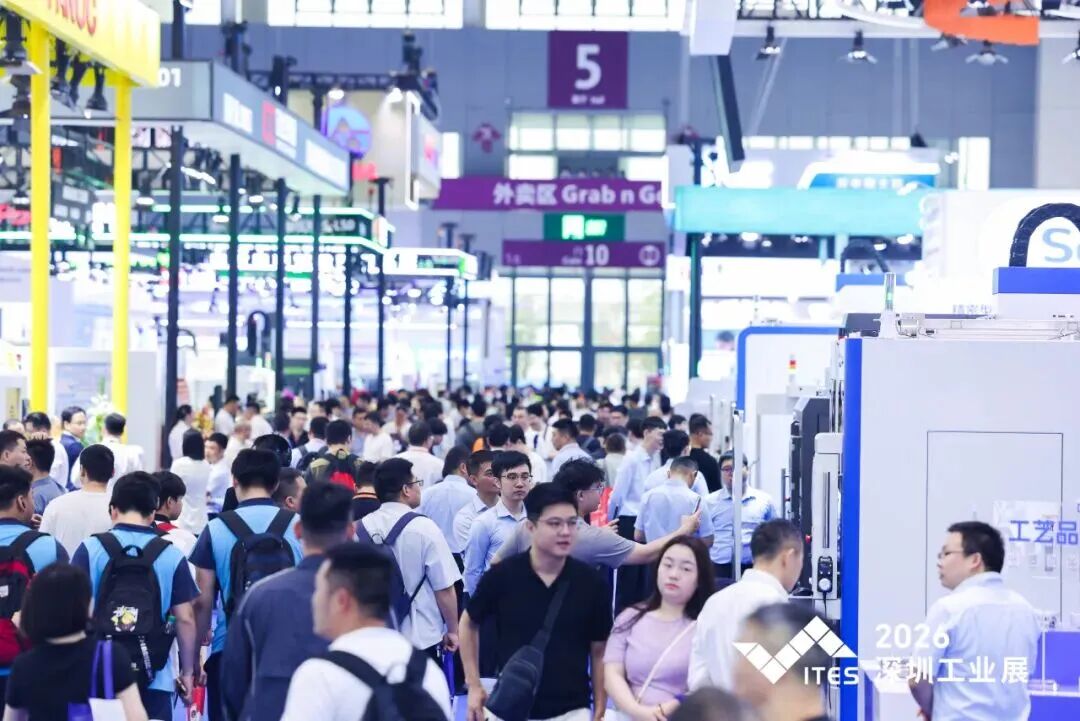
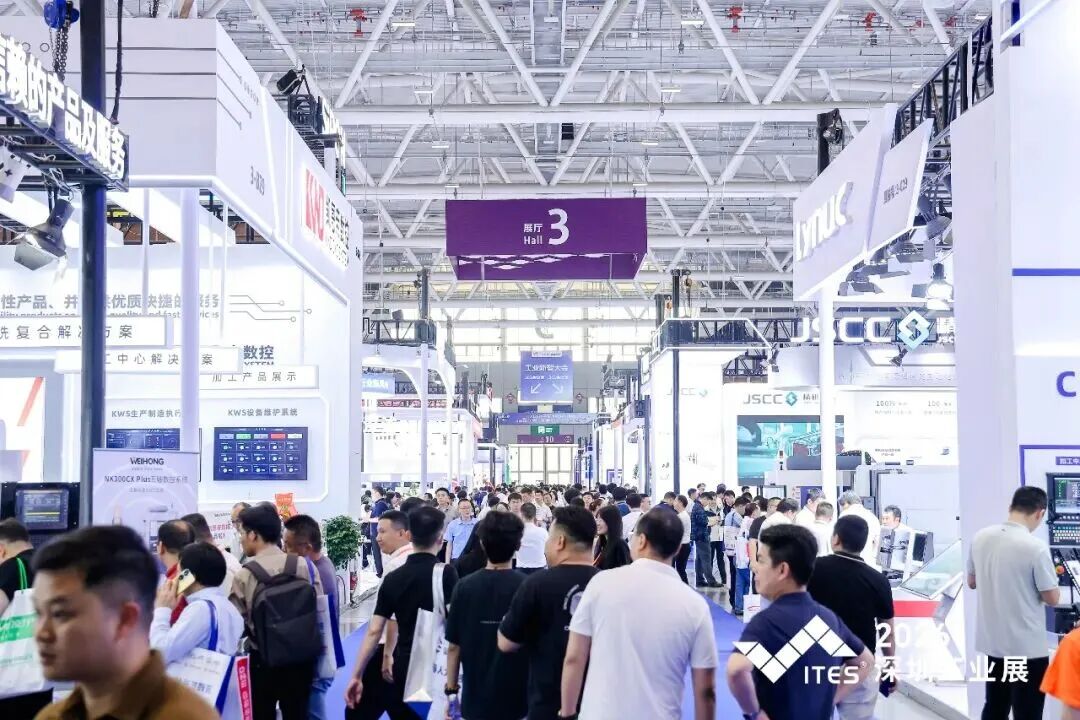
2027年3月24日至27日,ITES深圳工业展将在深圳国际会展中心(宝安)举办。
现场买家不仅来自半导体设备及精密零部件企业,并重点关注腔体、喷淋盘、阀门、陶瓷件的精密磨削、硬脆加工、无损检测与批量一致性;比亚迪、华为、华星光电、新凯来等企业将组团携配套需求到场。
设备能否接工序、配合上机验证,更易被真实需求方看见。欢迎携可验证方案参展,锁定展示与采供对接机会。

 表情

 轴类零件精加工怎么选?刮削、磨削、硬车削三种工艺...
2026-10-09
 如何计算CNC转速和进给?
2026-09-30
 你真的明白“加工精度”那些事吗?
2026-08-14
 典型模具滑块(行位)结构,收藏好了!
2026-08-05
 精密机床为什么需要刮研?难道人比机器还厉害吗?
2026-08-02

 评论

 点赞

 收藏


 打开微信
完善资料

 您尚未登录!


 QQ登录