方肩铣削 | 原理,应用及相关实践
在机械加工中,方肩铣削是承担大量关键任务的加工操作。作为在单次加工中创建90度台阶和平面的常用方法,它覆盖从粗加工到精加工的全流程,在实际生产中应用十分广泛。
无论是航空航天、汽车还是通用工程领域,几乎都能见到方肩铣削的身影。做好这一步,后续环节便会事半功倍;倘若出现偏差,各类问题往往会接连显现。
ISO材料组
同一工序,不同加工
方肩铣削通常应用于主要ISO材料组:
ISO P(钢):通常是常见的应用。钢可产生较高的切削力,尤其是在90°主偏角时,因此切削刃韧性和工艺稳定性至关重要。
ISO M(不锈钢):不锈钢韧性更好且更容易发生加工硬化,因此需要可控的切削作用和可靠的切屑形成,以避免热量积聚和不可预测的刀具磨损。
ISO K(铸铁):通常对机床更稳定,但具有磨损性。在这方面,耐磨性和切削刃安全性通常比切削力控制更为重要。
您是否知道?
尽管方肩铣削概念保持不变,但针对不同ISO材料组,应当匹配差异化的刀片槽型、刀片材质等级与切削参数。
高性能材料的方肩铣削应用
行业不断向着更高硬度、轻量化、耐高温的材料迭代,方肩铣削也越来越多地用于各类先进材料加工。
ISO H(硬化钢):要求切削刃能够在高负载下保持强度和准确性。
ISO S(耐热高温合金):对耐热性和刃口稳定性提出了很高的要求。
ISO N(有色金属):通常需要更锋利的切削刃和优化的表面生成。
您是否知道?
面对这类工况,合理选用PCBN、PCD、陶瓷等高性能切削材料,能够有效延长刀具寿命、提升切削速度,强化整套工艺的可靠性。
方肩铣削的切削策略要点
与面铣相比,方肩铣削会产生更大、更具方向性的切削力。因此,刀具切入材料的方式至关重要。平稳、可控的切入方式,有助于避免突发的负载峰值,并在切削过程中保持接触稳定,从而获得更均匀的刀具磨损、较好的表面质量,并减少意外情况。
优先选择顺铣
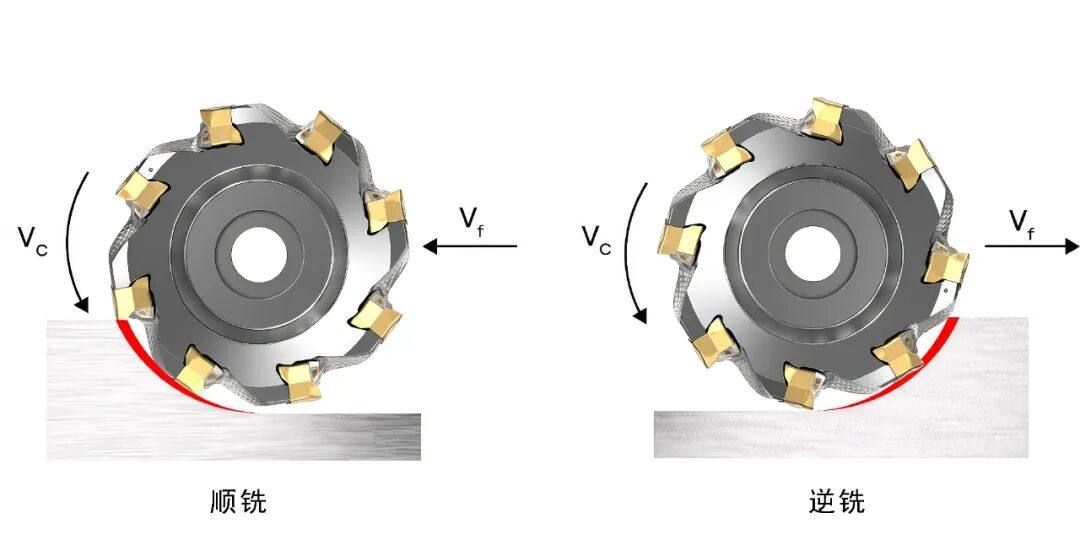
切削方向同样关键。在多数方肩铣削作业中,顺铣是常用方案。
顺铣有助于维持更稳定的切屑厚度,并减少切削刃的摩擦,通常能获得更平整的表面和更可预测的刀具寿命。当然,前提是机床和夹具具备足够的刚性,能够承受相应的切削力。
控制切屑形态
切屑的形成是另一个通过微调即可产生显著影响的环节。使用方肩铣刀时,进给量过低会产生过多热量,缩短刀具寿命;进给量过高则会使切削刃过载。
理想的目标是形成稳定、形态良好的切屑,以实现高效散热并保持切削过程的稳定。
减少90度铣削时的振动
最后,还需考虑振动问题。方肩铣削的成功依赖于刚性的工艺系统,包括牢固的工件夹持和适合该工序的刀具设计(如正确的刀片槽型与齿距)。
当所有要素协同工作时,加工过程将更加稳定可靠,从而确保侧壁垂直、表面平整,且结果具备良好的一致性。
充分发挥方肩铣削的优势
方肩铣削之所以在核心加工中占据一席之地,理由充分。很少有铣削方法能像它一样,将精度、生产率和多功能性融为一体。
凭借合适的刀具、明智的策略和精心选择的切削参数,制造商可以自信地加工出高精度的方肩、平整的表面和顺滑的过渡面,即使面对更高强度的材料和更严格的公差要求。
诞生于瑞典法格斯塔,以信任为基石,我们的业务循序渐进、蓬勃兴盛,至今已经成长为一家全球性企业。我们致力于将精密刀具制造融入个人伙伴关系价值共生体系,以人为本,与合作伙伴一起探索制造业的未来。
在山高,来自全球各地的专业人士、工程师、创新先驱齐聚一堂,共绘创新驱动发展蓝图。我们致力于为您提供刀具的优质选择,如果它还未出现,我们将为您打造。
可持续发展是我们一以贯之的战略基点,旨在致力于改善人们对我们所在行业的看法,优化制造进程,为更美好的未来制造尽绵薄之力。

的品牌点一次赞!