CPS 智能工厂总控软件实施案例|三个月生产效率提升20%、合格率提升15%
客户背景
杭州某外资客户成立于 1995 年,向市场提供全系列隔离阀产品组合,产品批次多、加工精度要求高,对车间计划下达、设备状态管控与质量记录追溯都提出了较高要求。
该车间按自动化加工单元组织生产:以单台或多台 FANUC(发那科)数控机床为核心,配置刀库与机器人组成加工单元,完成单一产品的加工。本次项目共覆盖 13 台数控机床、11 个自动化控制柜和 13 台 MTPad。MT-Pad 安装在机床旁,工人通过它完成报工、检验数据录入和呼叫上料等操作。
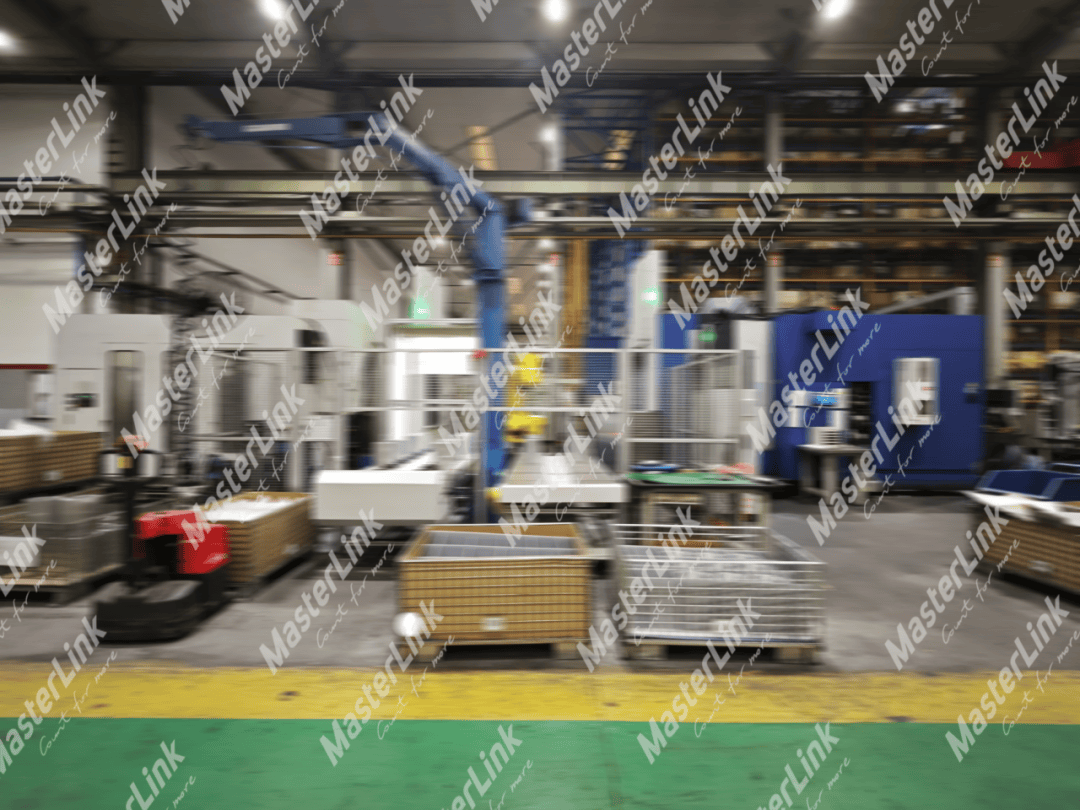
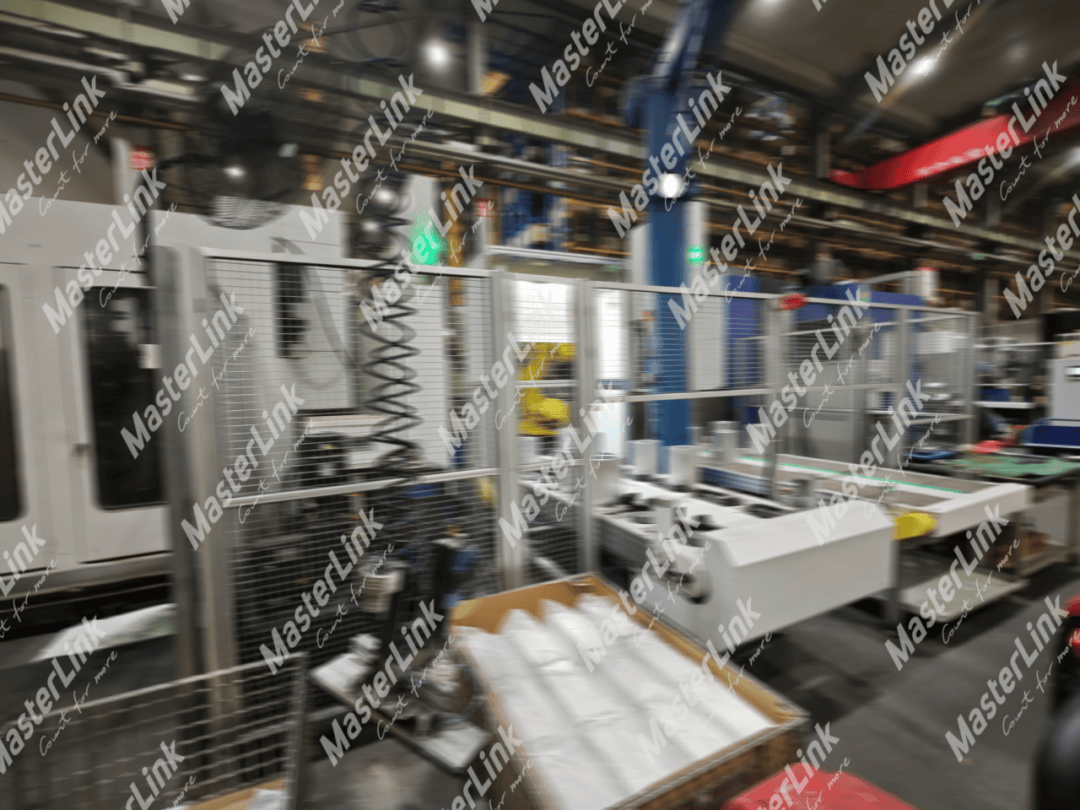
项目现场
项目要解决的三个问题?
从项目范围看,此次车间管理需要落地三件事。
第一,生产计划保存在海外总部的Infor LN(ERP)系统中,需要解决计划如何下达车间、并拆分到具体机台的问题。
第二,13台数控机床分散运行,需要把设备运行数据统一采集、汇聚为管理层可每日查看的指标,例如设备综合效率(OEE)、报警统计与产量统计。
第三,从发料、检验到报工、完工检的每一个环节,都需要留下可查询、可追溯的电子化记录。
CPS在本项目中的定位,是用同一套系统把计划、设备与质量记录这三件事打通:向上对接 ERP,向下连接数控机床与车间终端。
功能模块
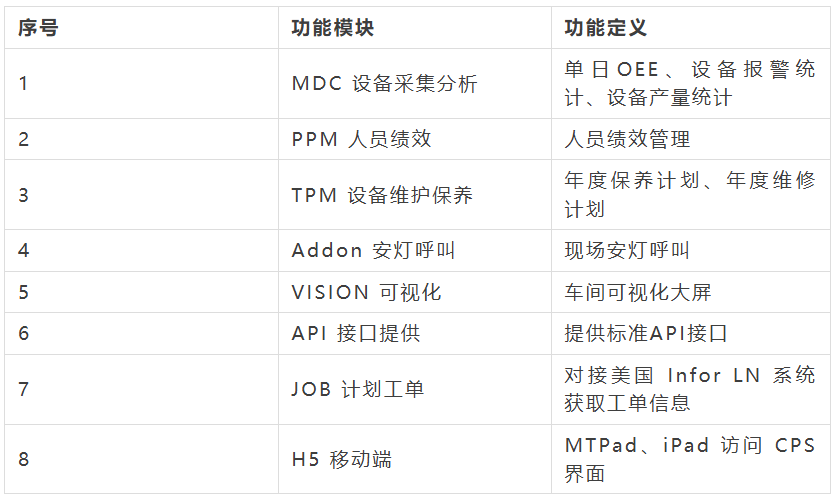
围绕车间数据采集、生产执行与设备管理,CPS采用模块化方式交付。本项目实际落地8个模块(DNC工艺管理、Message消息通知两个模块暂缓),各模块及其功能定义如下:
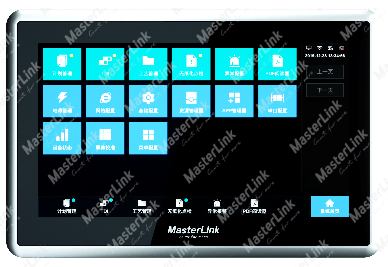 MTPad 车间终端
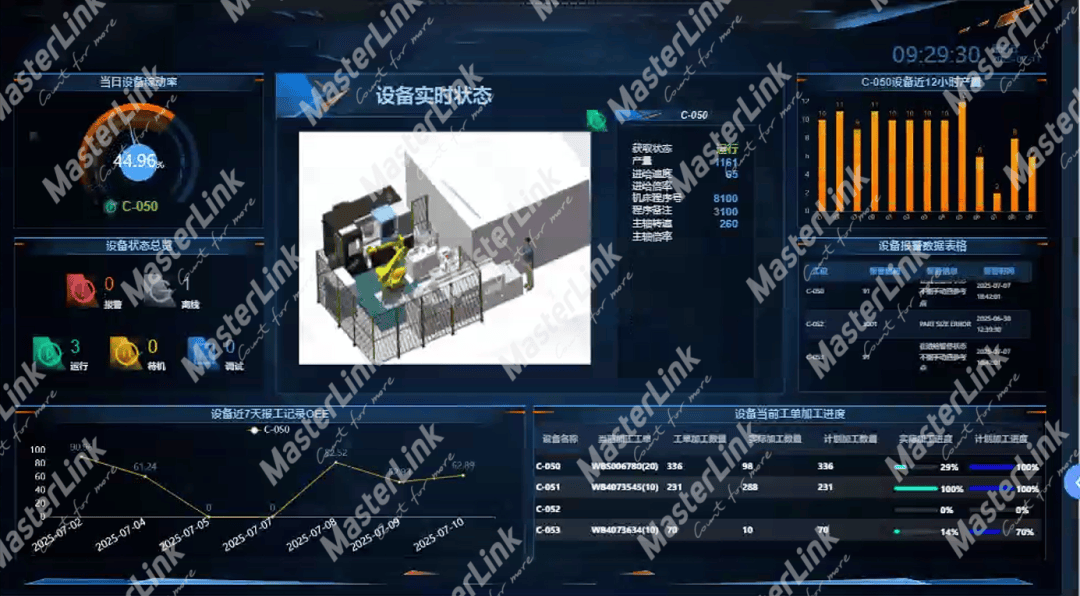
大屏展示效果
一张工单在车间里怎么跑
以 JOB 计划工单模块为主线:系统从美国 Infor LN获取生产计划,自动拆分为工单,并对异常工单标注对应原因。排产人员在排产周计划详细列表中,可在待排产列表手动插单;未加工的排产工单支持回滚重排,在PAD端还可查看当前尚未报工完成的工单列表。
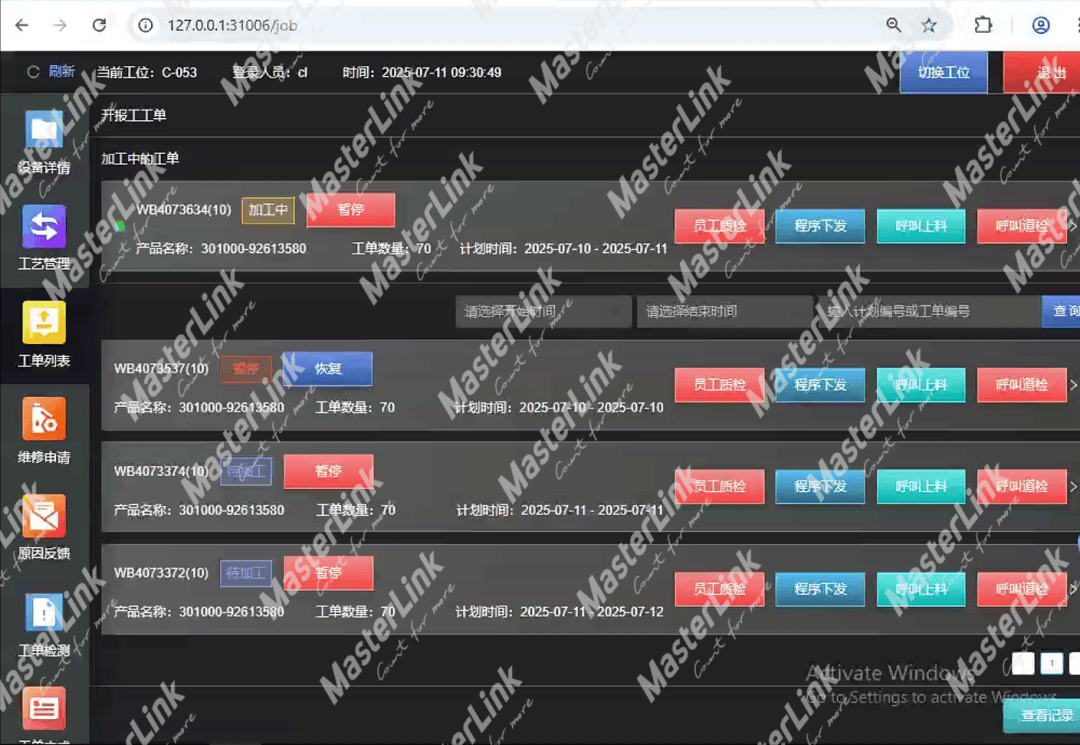
PAD 工单列表
工单排产后,流程在PAD上依次接力:仓库发料并在系统登记,检验人员在PAD上提交检验记录;排产工单可打印工单封面,随后工单开工报工,系统统计开报工记录。到完工环节,完工检窗口核对报工数量与实物是否一致,异常工件必须填写审批编号。
工人侧,PAD工单列表按排产顺序依次加工,在机床旁即可完成工单暂停、检验数据录入、程序下发与呼叫上料等操作;车间大屏同步展示实时生产状态。
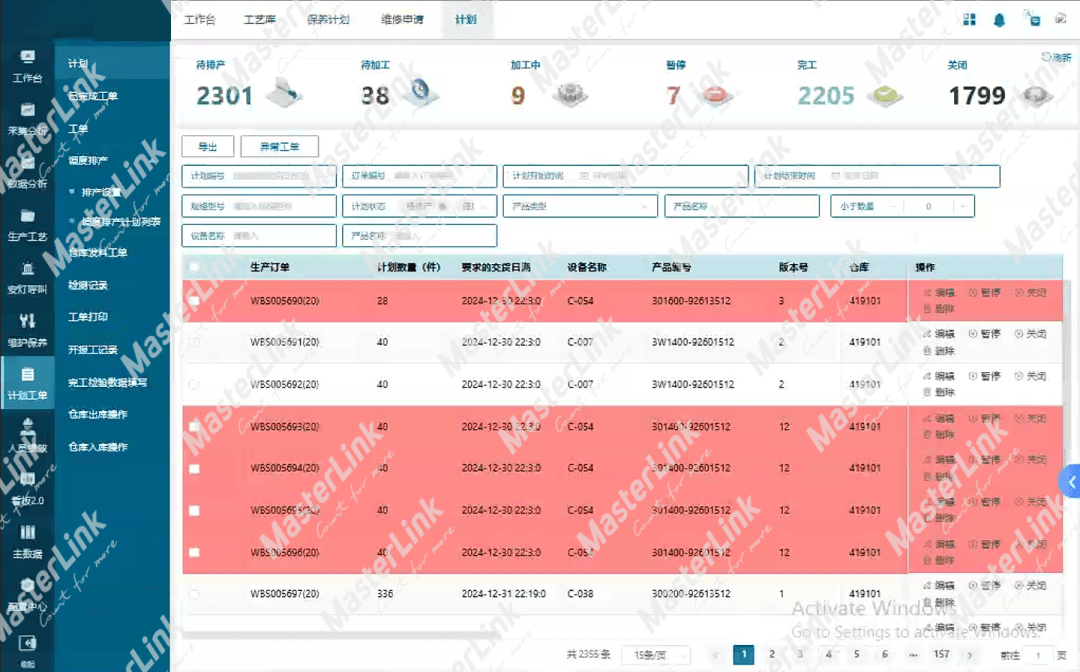
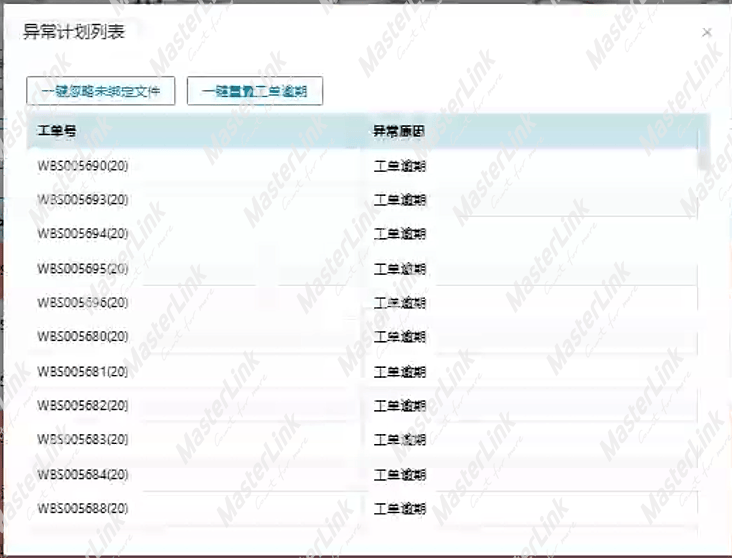
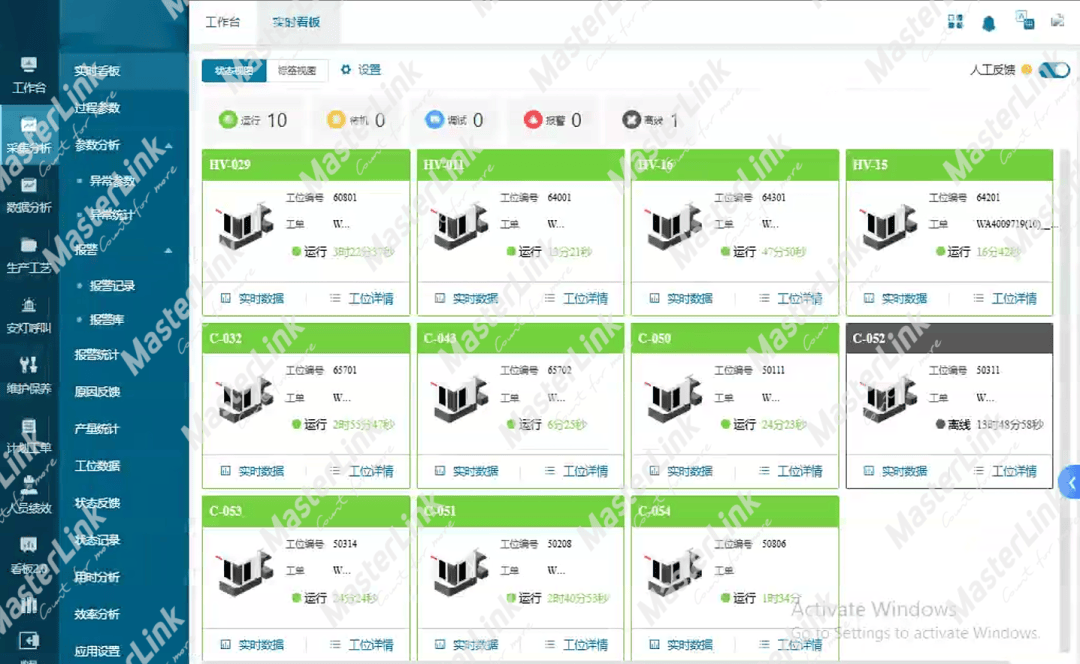
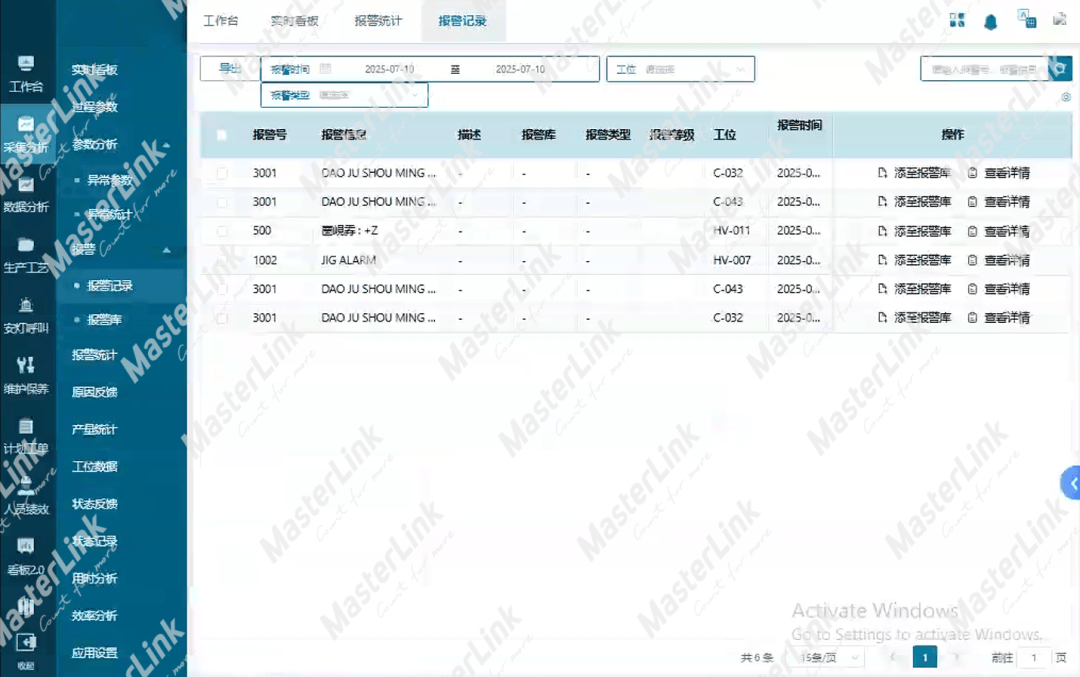
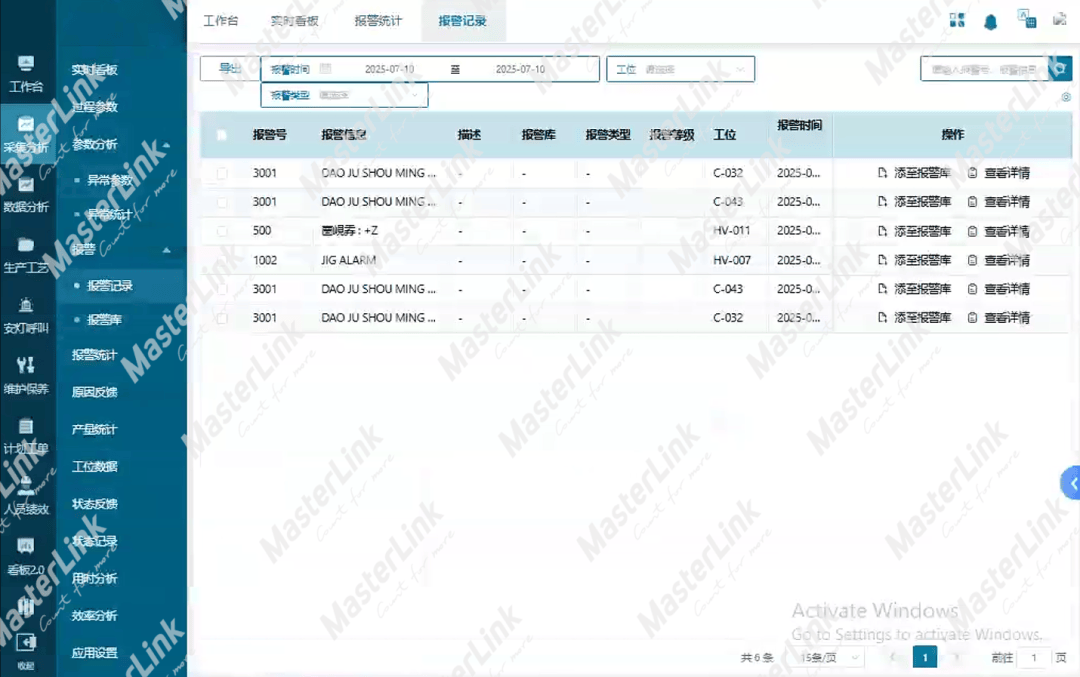
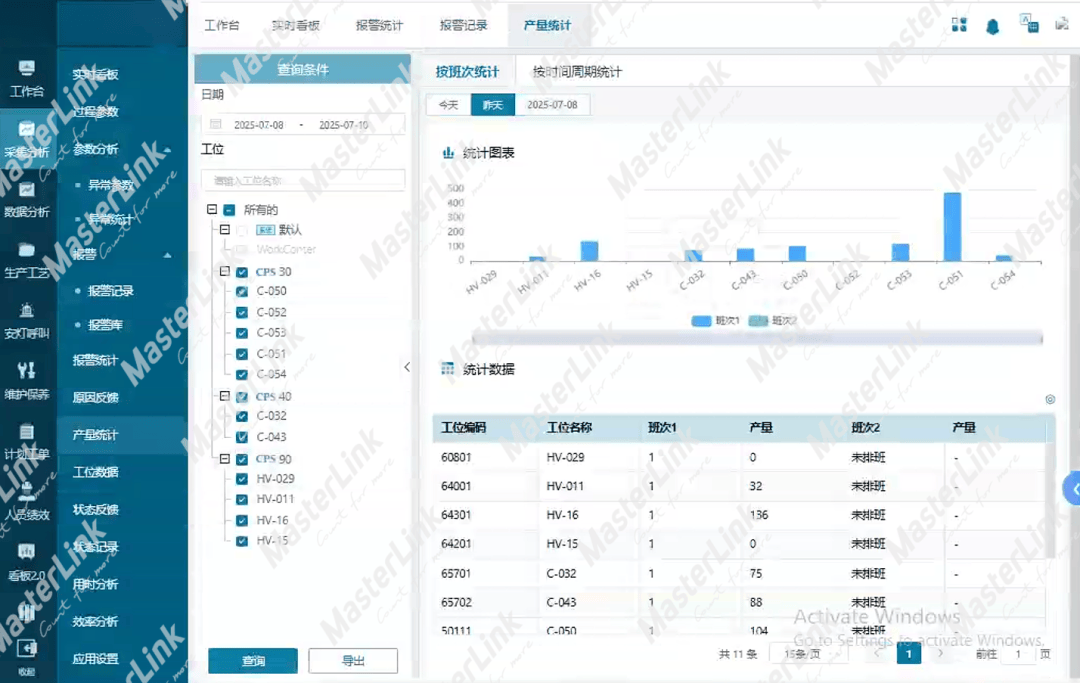
设备侧由 MDC 模块负责,除单日 OEE、设备报警统计、设备产量统计外,还提供责费率和工单及时率两项管理指标;TPM 模块支持年度保养计划与年度维修计划的导入。
实施中必须跨过的两个难点
第一件是与美国Infor LN系统对接。Infor是面向制造业的企业级软件供应商,LN是其面向离散制造的ERP产品。CPS需要从LN中获取工单、拆分工单,难点在于必须适配客户既有的IT 架构:不同工厂所用ERP的品牌与版本不同,对接方案需要随客户架构定制,没有通用答案。
第二件是设备侧集成。13台数控机床、11个自动化控制柜的数据需要采集上来,经处理后再集成回ERP;多品牌控制器、不同信号点与车间网络环境,每一项都可能影响工期,这也是离散制造数字化项目最常见的坎。
此外,消息通知(Message)模块因美国总部未允许对接而暂缓。这提示:数据合规与跨系统授权,是跨国制造企业上线系统时绕不开的前置门槛。
三个月,效率提升20%,合格率提升15%
上线三个月内,客户生产效率提升20%,产品合格率提高15%。改善主要来自工单、设备和现场三个层面。
工单层面最直接。JOB模块从Infor LN获取计划、自动拆成工单,异常工单连同原因一并标注;排产、发料、检验、报工、完工检每一步都在系统中留痕,一张工单的来龙去脉随时可调取。工单信息准确,是后续所有改善的基础。
设备层面体现在指标上。机床运行状态、报警和产量进入 MDC,单日 OEE、责费率、工单及时率每日可查;设备何时停机、为何停机均有记录,事后复盘有据可依。
现场层面体现在人与流程的衔接。工人在机床旁的 MTPad 上即可报工、录入检验数据、呼叫上料,工序衔接在系统内完成;管理层通过车间大屏即可看到哪台设备在等料、哪张工单被卡住,能当场追问、当场派工。随着生产数据持续积累,瓶颈定位与优化决策也有了数据依据。
常见问题(FAQ)
Q、CPS 是什么?
A、CPS即信息物理系统(Cyber-Physical System),强调计算、通信与物理过程的深度融合,通过“感知—分析—决策—执行”的数据闭环,实现对生产过程的实时监测与控制。本案例中的CPS特指微茗智能的智能工厂总控软件,由IoT数据采集、MES生产执行、APS智能排产构成;当车间包含自动化产线时,再增加FMS柔性产线管理。其目标是减少对人工反馈的依赖,让车间系统能够自主感知状态、辅助执行决策。
Q、这个项目上了哪些模块?
A、本项目共落地8个模块:MDC设备采集分析、PPM人员绩效、TPM设备维护保养、Addon安灯呼叫、VISION可视化、API接口、JOB计划工单、H5 移动端。DNC工艺管理、Message消息通知两个模块暂缓。
Q、项目成效如何?
A、上线三个月内生产效率提升20%,产品合格率提升15%。工单实现全流程数字化,执行情况可实时监控,异常能够被及时发现和处理。
Q、项目最主要的难点是什么?
A、一是与美国Infor LN系统(ERP)对接;二是完成13台数控机床、11个自动化控制柜的数据采集、处理并集成回 ERP。

的品牌点一次赞!