汽车零件越来越少,模具加工却越来越难?
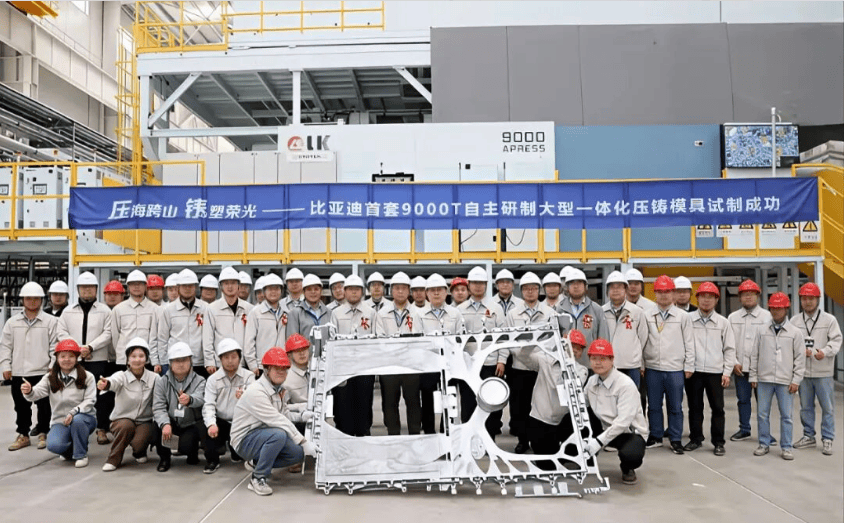
今年9月,比亚迪首套9000T自主研制大型一体化压铸模具试制成功。
比“9000吨”这个数字更值得追问的是:比亚迪为什么要把这种级别的模具,自己做出来?
先看看其他车企的动作:特斯拉后底板、小米超级大压铸、极氪一体式后端铝车身……看似路线不同,其实都在做同一件事:把过去几十个冲压件、焊接件,集成为一个整体。制造环节看似变少了,但单个零件的尺寸、结构和精度要求反而更高。过去一套模具解决一个零部件,如今面对的是几乎覆盖整个车身大型结构件的制造任务。
 图源/网络
于是,一个耐人寻味的变化出现了:汽车零件在做减法,模具却在不断加难度。汽车制造被重新定义的,除了汽车零部件,还有制造这些零部件的模具。而比亚迪自研9000吨模具,正是把这道新门槛握在自己手里。
01、零件少了为什么模具反而更难做?
新能源汽车制造的变化,并不是简单地把零件数量做少。更准确地说,是越来越多原本分散在多个零件、多个工序中的功能,被集中到了更少的结构件上。
一体化压铸让模具变得更大;智能车灯让型腔和型面变得更精细;大尺寸内外饰件则对复杂曲面、外观质量和批量一致性提出更高要求。
一体化压铸:先是“大”起来
这是目前较容易观察到的变化。传统车身结构制造中,一个大型区域往往需要经过冲压、焊接等多道工序,由多个零件共同组成。
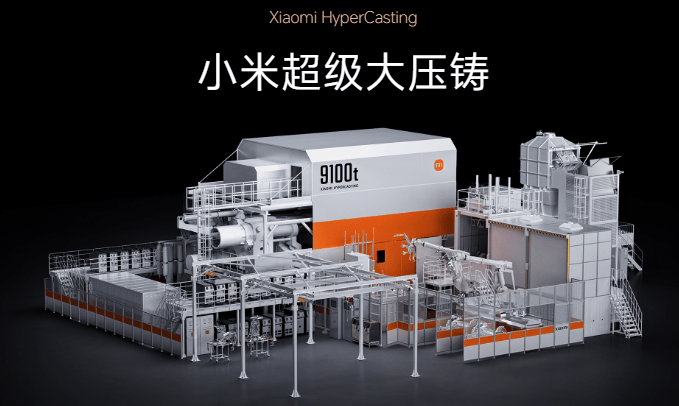
比亚迪9000吨级大压铸产线曾将原本74个冲压焊接件整合为一个大压铸铝件;小米汽车的9100吨超级大压铸,则将后地板等结构进行高度集成。赛力斯问界M9采用一体化压铸后,222个零部件被集成为10个大型结构件。
图源/小米官网
对于整车厂而言,零件数量、焊点和装配工序可以减少。但对于模具制造而言,事情恰恰变得更复杂。
模具尺寸更大,型腔结构更复杂,铝液填充、冷却和排气都需要重新考虑。大型薄壁结构还容易受到热应力、冷却不均等因素影响,最终表现为变形、尺寸偏差甚至内部缺陷。
因此,一套大型压铸模具真正难的地方,并不是把模具做大,而是在尺寸不断放大的同时,把精度、刚性和长期稳定性一起保持住。当车身结构被高度集成,模具已经不再只是生产环节中的一个配套件,而成为影响产品设计、试制周期和量产稳定性的重要制造环节。
车灯:从“大”走向“精”
如果一体化压铸把模具推向大型化,那么车灯则把另一条路线推向了精密化。新能源汽车的车灯越来越复杂。
贯穿式灯带、动态灯光、隐藏式灯具、矩阵式光源,让车灯从单纯的照明部件变成了汽车外观和交互设计的一部分,而这些设计最终都要落实到模具。
一套复杂车灯系统往往涉及面罩、导光结构、反射结构、饰框等多个注塑件。其中,导光条、厚壁透镜、反射器等零件,对型腔表面质量、尺寸精度和光学效果都有较高要求。
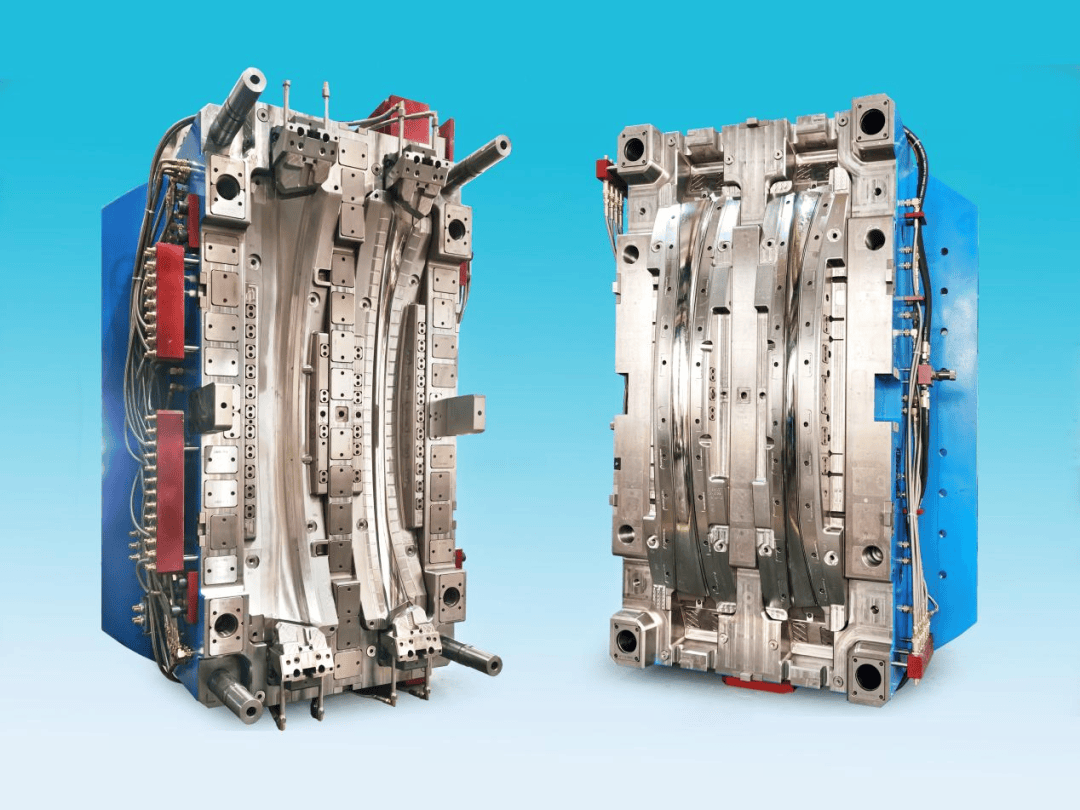
汽车尾灯面罩注塑模具,图源/广州导新模具注塑有限公司
模具表面哪怕出现微小的加工纹路、型面偏差,经过注塑、导光和反射之后,都可能转化为最终产品上的亮暗不均、光影断差等问题。因此,车灯模具并不是简单地追求“尺寸做准”,而是要把复杂曲面、微细结构和表面质量同时做好。
内外饰和覆盖件:复杂曲面成为新变量
另一种变化来自汽车外观。大尺寸仪表板、门板、保险杠、饰板等零部件,对模具的型面连续性和外观质量要求越来越高。尤其是新能源汽车设计中,大面积曲面、隐藏式结构和更加简洁的外观越来越普遍,零件本身的曲面跨度也更大。
模具加工不能只用来解决局部尺寸问题。一整块大型型面,从粗加工到精加工,都需要控制加工轨迹、接刀痕、曲面过渡和局部变形。对于注塑模具而言,型面质量还会进一步影响塑件的外观、装配和后续表面处理。
与此同时,汽车车型开发周期不断缩短,模具企业面对的也不只是“大”和“精”,还有更高的开发效率。
所以,汽车模具正在形成一个越来越明显的趋势:尺寸越来越大,结构越来越复杂,精度和表面质量要求越来越高,同时交付周期还不能无限拉长。
02、模具越来越难
制造装备怎么跟上?
汽车零部件的检测,本质上不是给机器装一双摄像头。机器究竟需要看到什么,取决于零件本身的问题。且不同零件的问题,需要不同的检测方式。
当汽车零部件的变化最终落到模具上,真正需要升级的就不再只是模具本身。
从设计、加工,到刀具、检测,再到试模和修正,一套大型精密模具背后实际上是一整套制造能力。
大型模具,先考验机床
大型化带来的第一个问题,就是加工空间。一体化压铸模具动辄数十吨甚至上百吨,模芯尺寸也越来越大。对于加工设备而言,真正的难点不是简单增加行程,而是大型工件装夹之后,机床仍然能够保持足够的刚性、精度和热稳定性。
这也是为什么越来越多机床企业开始针对新能源汽车大型结构件推出专门的加工方案。
山崎马扎克推出的FF-1250H L大型铝件加工方案,面向新能源汽车一体成型大型铝制零部件加工。设备采用双轴倾斜旋转工作台,可在减少重新装夹的情况下进行多表面连续加工,最大可加工Φ1600mm×1100mm、650kg的工件。
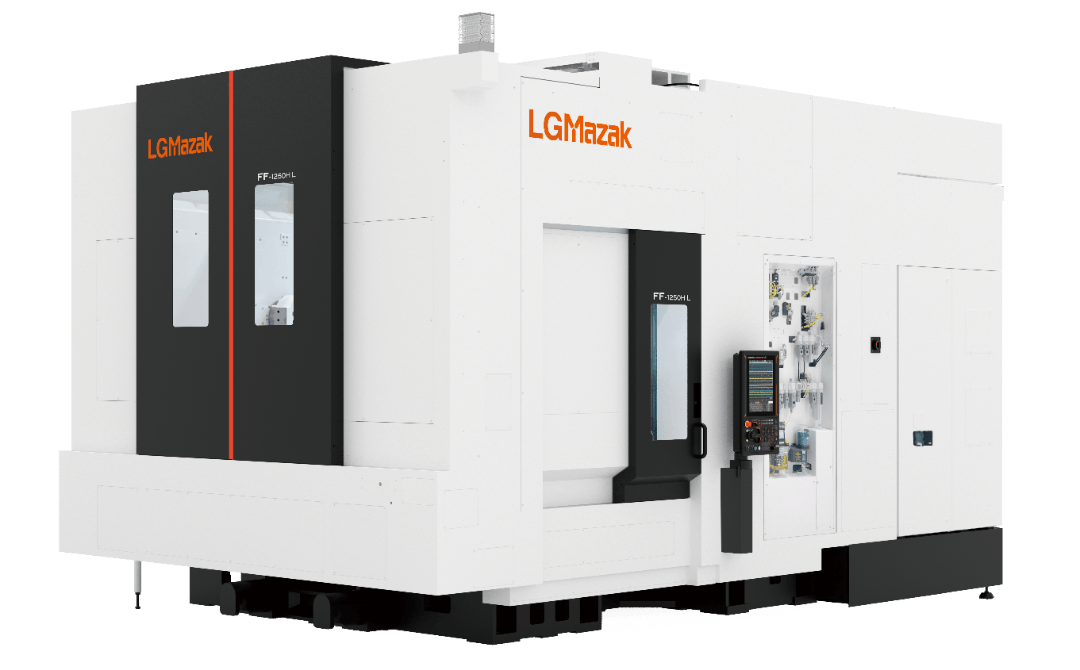
图源/山崎马扎克
这类设备解决的并不只是“大件放得下”。对于一体化压铸件和大型模具而言,减少装夹次数本身就意味着减少一次定位误差,也意味着复杂型面能够在更加连续的加工状态下完成。
牧野则从另一条路径切入。其D200Z立式五轴加工中心明确面向注塑、压铸模具等复杂三维轮廓加工,采用30000rpm主轴和五轴联动技术,用于复杂曲面的高速、高精度加工,并以减少手工修整为目标。
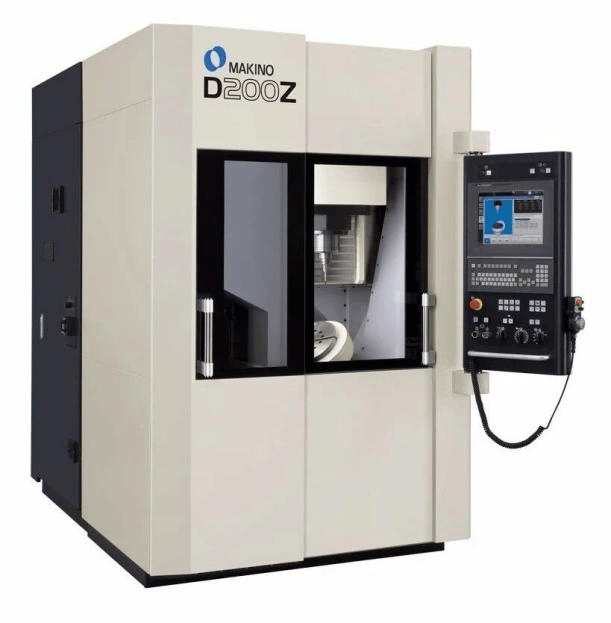
图源/牧野中国
精雕科技推出的JDGR300、JDGR400T和JDGR500五轴高速加工中心,可满足最小加工特征为R0.1~0.15mm、表面粗糙度稳定在Ra0.05μm的车灯模具、汽车导光条模具精密加工。此外,精雕“机内自动化”使用模式,解决了需要通过人工操作完成摆平找正消除工件装夹偏差和补偿刀具误差等加工难题。
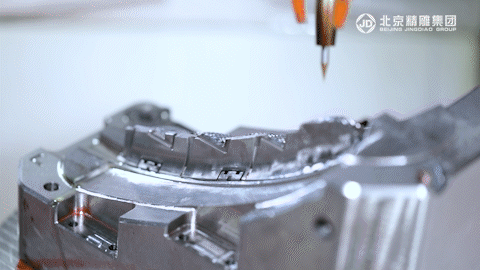
图源/精雕科技
力劲集团在2026ITES深圳工业展现场展示的MVD-850立式加工中心广泛用于压铸模具、注塑模具、快速铝模的精密加工,可直接切削硬质材料,大幅减少电火花工序。刀具磨损稳定可控,减少人工干预,有效保障一次加工成型成功率。模具表面光洁度Ra<0.5μm,显著减少省模与抛光工时,提升效率。模具加工精度稳定控制在15μm以内,大幅缩短后续修模周期。
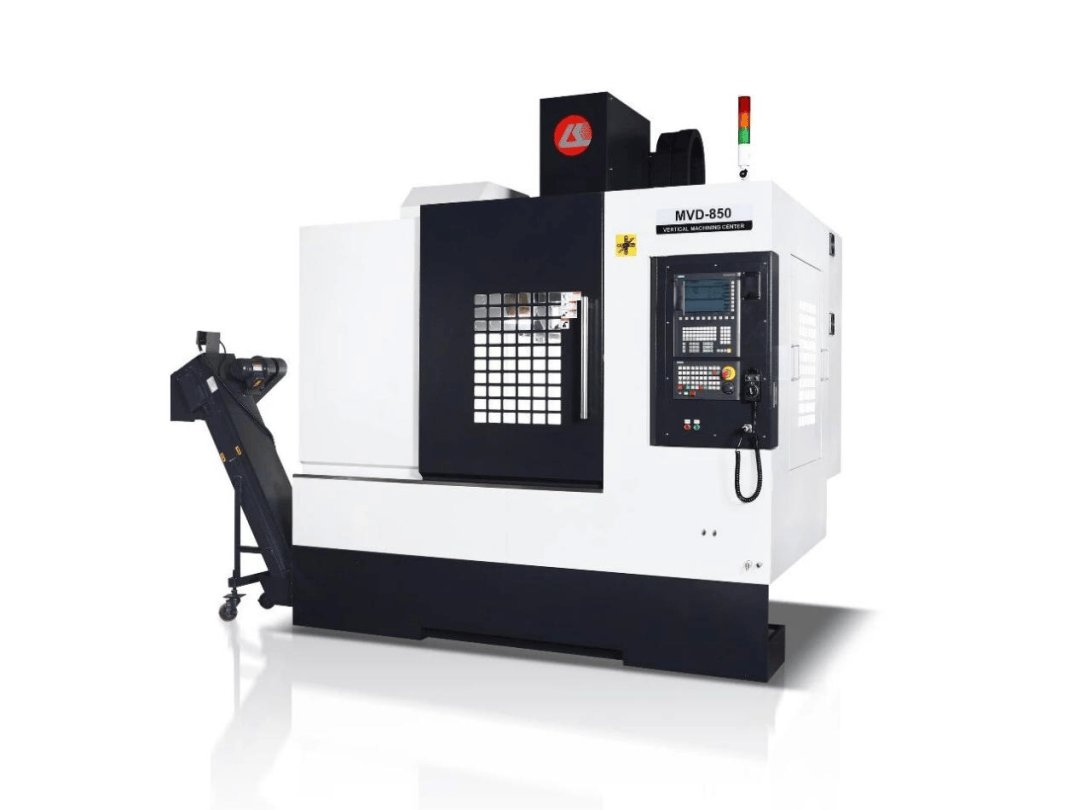
图源/力劲集团
这背后的变化其实很直接,模具越来越复杂,机床也不能只提供一个“加工平台”,而需要参与到复杂曲面的高精度成形过程中。
复杂曲面,刀具怎么切?
机床解决的是加工基础,真正接触工件的却是刀具。
模具加工中,大量工作集中在曲面、窄槽、深腔和微细结构。尤其是车灯模具,往往还要面对高硬度模具钢和高质量表面加工。刀具直径越小,刚性和耐磨性越难兼顾;刀具伸长量越大,振动风险越高;模具钢硬度越高,对刀具材料、涂层和刃口设计的要求也越高。
NS TOOL公开的一项加工案例中,在汽车雾灯模具镜面加工中,其使用球刀PCDRB,硬度达到52HRC,完成预加工、粗加工、中精加工和精加工,最终侧面表面粗糙度达到Rz 1.52μm。
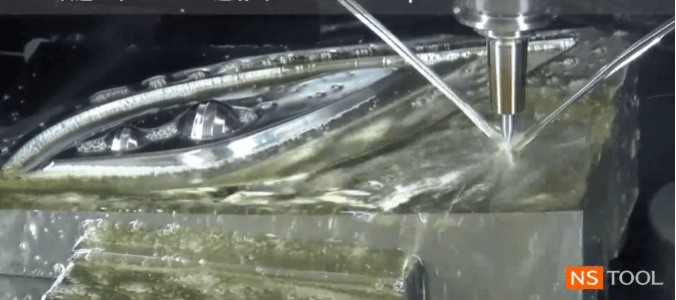
图源/NS TOOL
这些产品背后反映的是当模具越来越精细,刀具本身也正在成为模具制造能力的一部分。尤其是新能源汽车车型更新更快、模具交期更紧的情况下,能够减少电火花、抛光和人工修整的加工方案,价值会越来越明显。
加工完成之后,精度怎么证明?
大型模具制造还有一道容易被低估的环节:检测。
模具越大,检测越难。一套大型一体化压铸模具装配完成后,并不是简单拿三坐标测几个尺寸就结束。模具整体型面、关键特征位置、装配关系以及后续压铸件的实际尺寸,都需要建立对应关系。
这方面,海克斯康与广州市型腔模具制造有限公司的合作就是一个很具体的案例。
随着新能源汽车一体化压铸模具尺寸不断扩大,广型模具原有的小型检测设备已经难以满足需求。为此,企业陆续引入Leica激光跟踪仪、绝对臂测量机、结构光扫描仪、三坐标等设备。
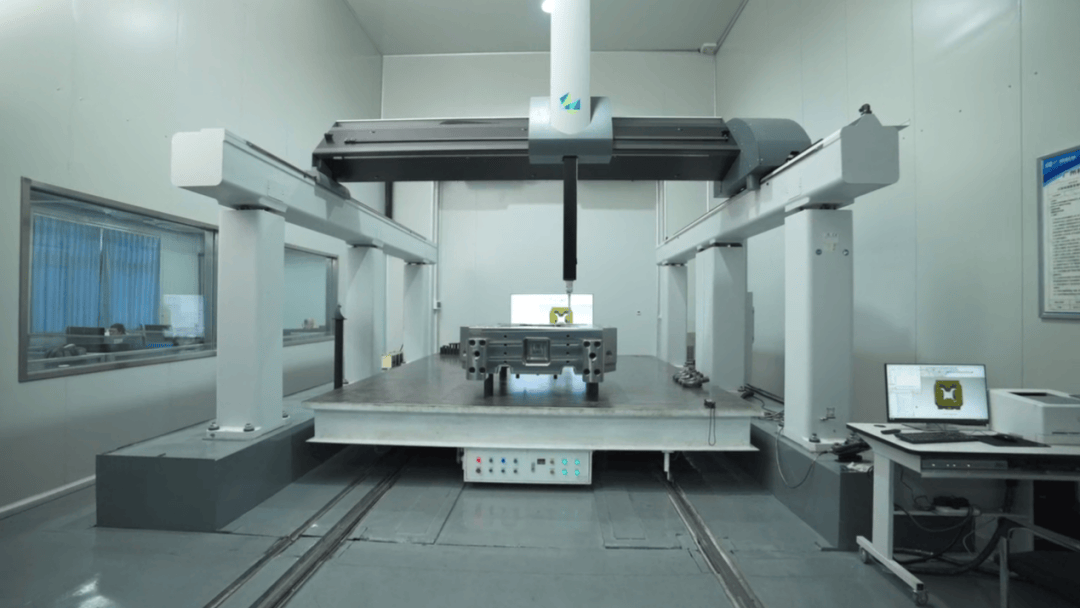
图源/海克斯康
其中,激光跟踪仪可以在几十米的大尺度范围内进行测量,用于总装状态下的大型压铸模具检测;结构光扫描则可以对大型模具进行全场扫描,通过点云数据分析加工偏差,再反馈到加工环节。
另一边,蔡司在汉德曼一体化压铸项目中的案例,则进一步说明了大型结构件检测为什么不能只看尺寸。面对数米级大型一体化压铸件,汉德曼同时采用光学三维测量、接触式测量和X射线检测:三维扫描用于判断翘曲和表面尺寸偏差,坐标测量用于关键尺寸和加工公差确认,X射线则用于识别气孔、缩松等内部缺陷。
这意味着检测已经不再只是最后一道“验收”。测出来的偏差,还要重新回到加工现场。因为对于大型一体化结构件而言,一个局部缺陷带来的影响,可能不再只是一个小零件返工。
零件集成得越多,单件价值和制造风险也会同步提高。所以,检测真正需要解决的是怎么在进入批量生产之前,把模具和零件的问题尽可能提前找出来。
03、从一套模具到一整套制造能力
回头再看比亚迪9000T自主研制大型一体化压铸模具这件事,它真正值得关注的地方就更清楚了。
新能源汽车并没有让汽车制造变得简单,它只是把原本分散在多个零件、多个工序中的制造要求,逐渐集中到了更少、更大的零部件上。一体化压铸,让模具向大型化发展;车灯和光学件,让模具向精密化发展;内外饰和覆盖件,则让复杂曲面、表面质量和批量一致性成为更重要的指标,这些变化最终都会传递到制造装备。
所以,新能源汽车零部件的下一轮制造竞争,看的已经不只是零件能不能集成,而是集成之后,谁能把这套制造工艺稳定地跑起来。从模具设计,到机床加工、刀具应用,再到精密测量,一套大型精密模具背后,已经连接起了一整条制造链。
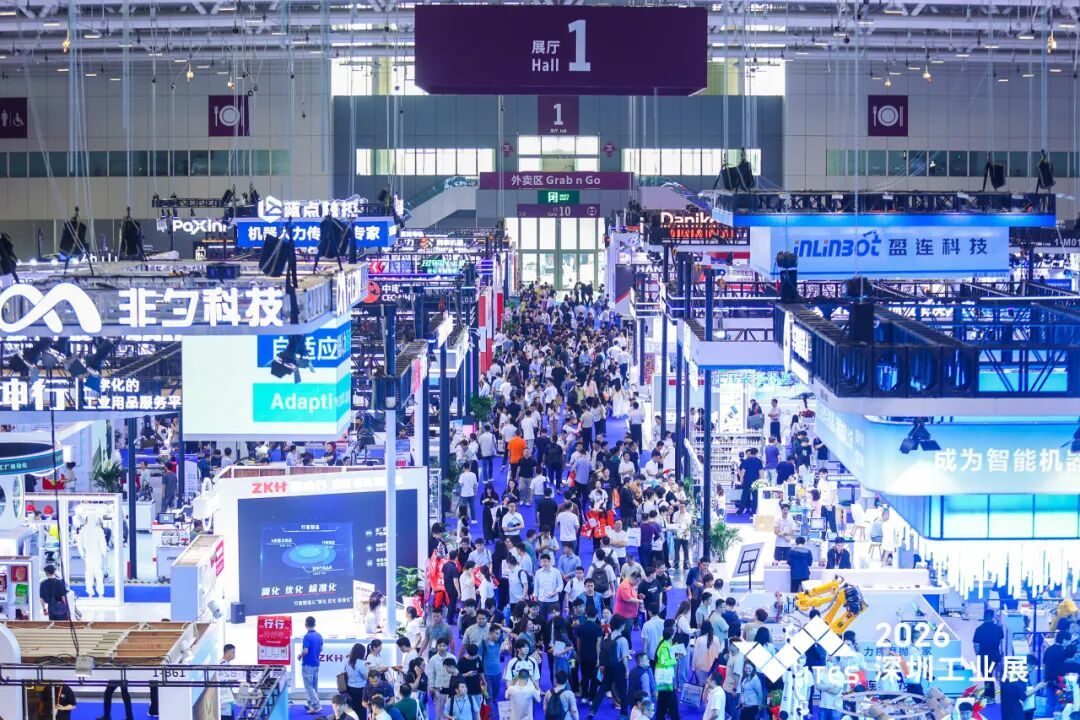
2027年3月24日至27日,ITES深圳工业展将在深圳国际会展中心(宝安)举办。围绕新能源汽车零部件制造需求,机床、刀具、工业测量及智能制造等领域的技术和企业,也正在从各自的设备和产品,进一步走向完整的工艺解决方案。
汽车零件可以越做越少,但每一个被留下来的零件,都可能变得更难制造。而模具,恰恰是这场变化最先承压、也较值得观察的一环。
ITES深圳工业展

的品牌点一次赞!