舍弗勒推出全新蜗杆砂轮磨齿机,完善精密齿轮加工装备布局
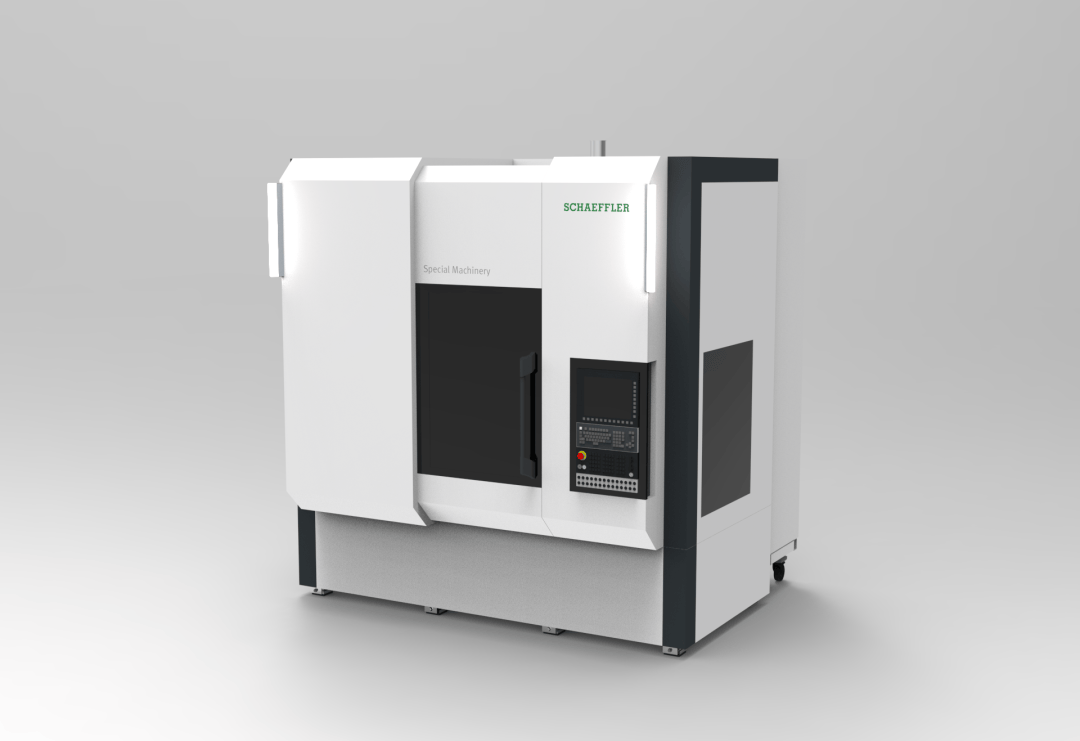
在精密制造持续发展的背景下,齿轮加工对精度、效率与稳定性提出了更高要求。近日,舍弗勒正式推出全新研发的蜗杆砂轮磨齿机,面向新能源、机器人及工业精密传动等应用场景,围绕高精度磨削、智能化控制、模块化扩展与批量生产需求进行系统化设计,为精密齿轮制造提供可靠的装备支持。
磨削技术积累延伸至齿轮磨削领域
聚焦高精度齿轮磨削
舍弗勒集团在磨床设备制造领域拥有近百年的技术积累与工程经验。从精密轴承制造到高端磨削装备,始终围绕精密制造需求持续推进技术开发。此次舍弗勒推出的蜗杆砂轮磨齿机,是这一技术积累在齿轮加工领域的进一步延伸,不仅体现了其对精密制造的深刻理解,也延续了公司在结构设计、工艺开发与长期运行稳定性方面的成熟工程经验。
舍弗勒蜗杆砂轮磨齿机定位于高精度齿轮磨削,适用于对齿形精度、齿面质量和加工一致性有较高要求的制造场景。
典型应用:
新能源电驱减速器齿轮
机器人关节减速器齿轮(RV 与谐波减速器齿轮)
工业精密减速器齿轮
汽车传动齿轮
设备加工范围:
最大工件直径可达300 mm
最大模数6 mm
最大工件长度320 mm
齿宽220 mm
覆盖多领域精密齿轮品类,可满足多品种小批量到规模化量产的不同生产模式需求。
核心产品设计
面向实际生产需求
高精度
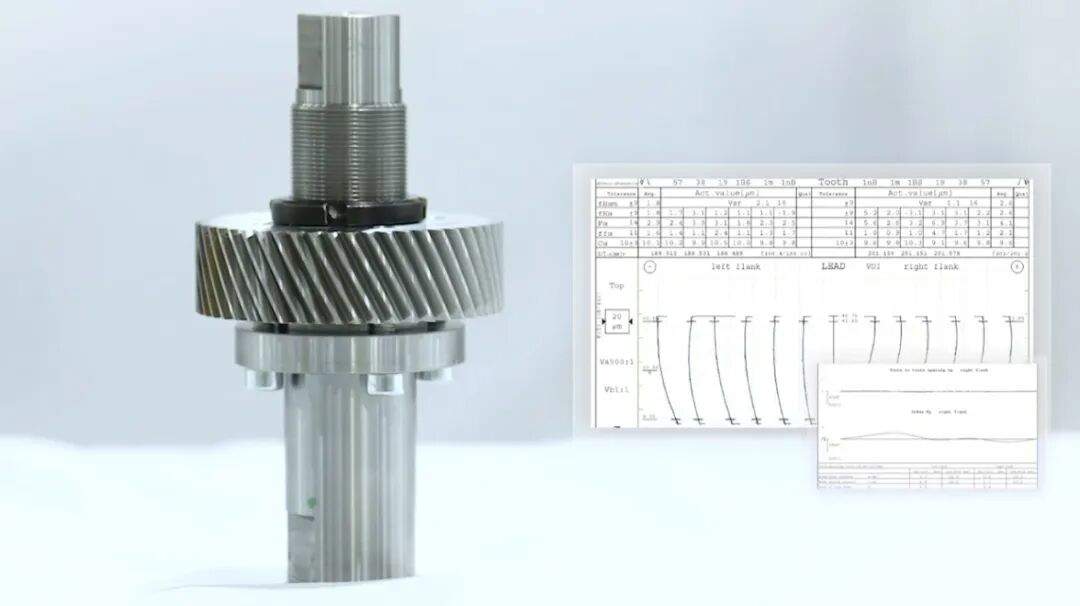
测试结果显示,设备齿轮磨削精度稳定达到4 级以内,并具备多种齿面修形功能,满足齿轮的高精度以及多样化齿面修型需求。
高效率
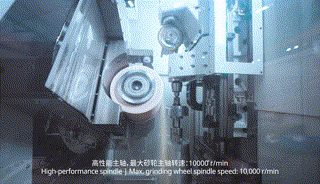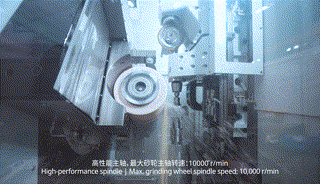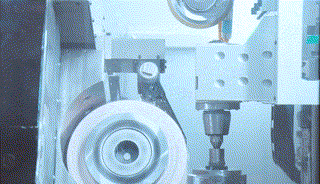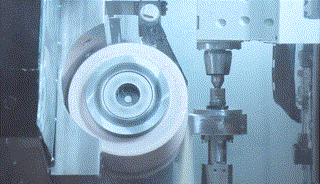
双工位并行设计使磨削与上下料可同步进行,大幅度减少上下料辅助时间。砂轮线速度可达 80 m/s,主轴最高转速 10000 r/min,有效提升加工效率。
高扩展能力
模块化设计,预留内齿磨、成形磨等不同磨削工艺接口,便于后续工艺拓展与设备升级。
技术亮点
兼顾 精度、效率与稳定
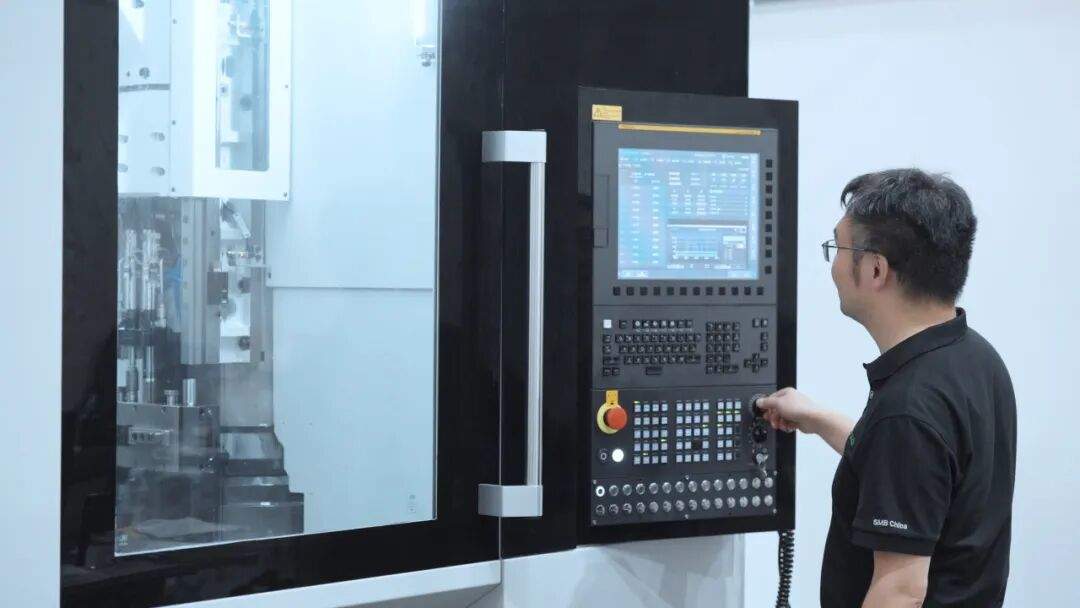
高刚性直驱系统
工件主轴采用直驱设计,配合高精度FAG转台轴承,定位精度与重复精度均达到行业先进水平。插补轴均使用全闭环控制,配合矿物铸件床身的优异吸振性、热稳定性,为长期批量稳定性提供硬件基础。
智能自动化平台
设备支持全自动对刀、自动夹紧、快换主轴,并可实现力控与位移控制双模式夹紧,显著减少人工干预。
自主工艺软件
设备集成自主研发的齿轮磨削软件,灵活应对客户不同的磨削需求。对于特殊齿形修型需求,可在软件层面进行个性化配置。
可靠性设计
工件主轴配备气封防护与冷却系统;磨削主轴集成动平衡与 AE 监测,支持温度补偿;
A 轴采用高刚性传动设计并配合液压锁紧结构,提升定位稳定性。整套系统围绕连续、稳定、长寿命运行进行设计。
蜗杆砂轮磨齿机的推出,标志着舍弗勒在精密齿轮加工装备领域进一步完善了产品布局。未来,舍弗勒智能装备将继续依托集团在轴承、电驱、精密制造等领域的系统能力,为齿轮制造行业提供更多高附加值的技术装备与工艺支持。

的品牌点一次赞!