成功案例 | 奇石乐集成式刀具监控方案,助力Minganti硬车削实现自动化CNC加工
硬车削专家Minganti Global AB与测量技术领导者奇石乐携手,为M2机床系列联合开发了一套集成式刀具监控解决方案。该方案借助压电传感器同步采集切削力与振动信号,不仅可实现刀具磨损的早期预警、提升工件质量,更通过直连机床的数字电荷放大器,进一步提升CNC加工的自动化程度。
近年来,硬车削作为一种经济高效且灵活的磨削替代工艺,正日益受到业界关注。该工艺直接在车床上对特殊材料进行精加工,典型材料通常为硬度高于45HRC(洛氏硬度)的淬硬钢或钛合金。与依赖磨削的传统工艺不同,硬车削采用具有几何刃口的刀具去除材料,主要为立方氮化硼(CBN)或先进陶瓷刀具。该工艺广泛用于轴类、齿轮和轴承部件等回转对称零件,这些零件对尺寸精度和表面质量有着很高的要求。
然而,硬车削的工艺难度极高,因为它需要面临工件材料硬度高、切削力大,并且切削区域温度极高等工况。尽管硬车削加工效率突出,但如何延长刀具寿命、保证零件质量一致性以及减少非计划停机时间,始终是绕不开的难题。要攻克这些难题,离不开先进的刀具与过程监控解决方案,以实现预测性研判、工艺稳定性提升和自主加工。
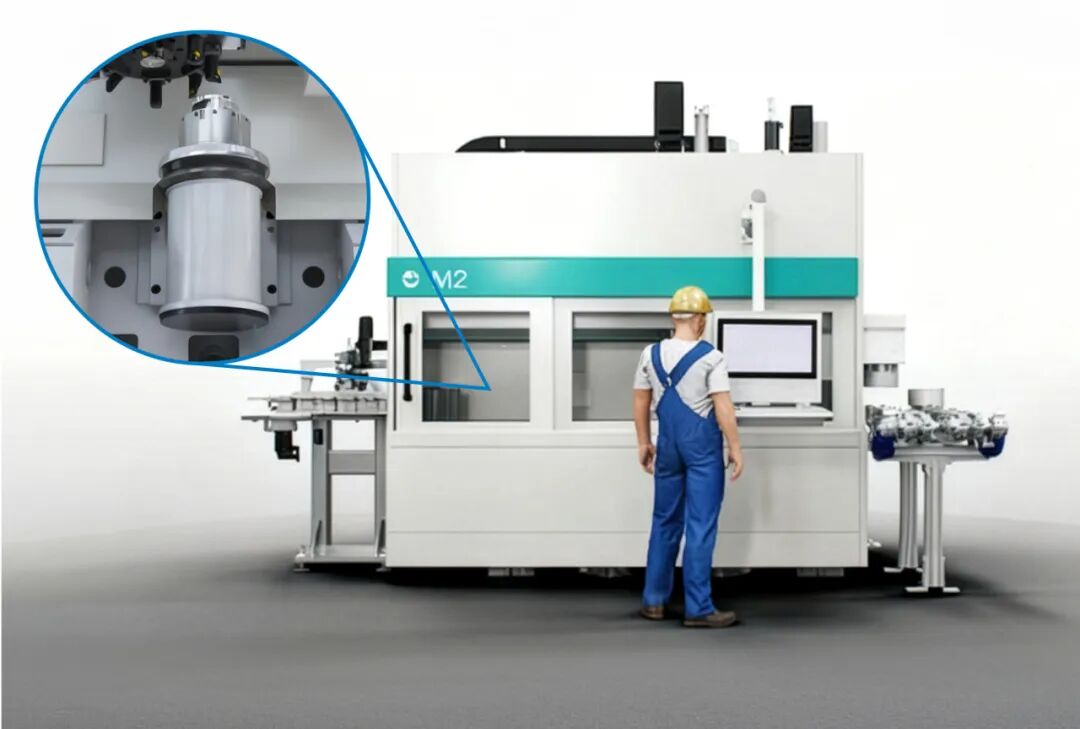
▲Minganti M2系列:这款面向硬车削设计的新型机床方案,是一台集成奇石乐机床与刀具监控系统的立式车床。
Minganti M2:搭载立式车床的模块化硬车削平台
Minganti Global AB是高精度硬车削与超精加工机床的领先制造商,总部位于瑞典利德雪平(Lidköping)。公司成立于1919年,业务遍布全球,已在超过15个国家部署700多台机床,服务于硬车削、超精加工及复合工艺等高要求工况。Minganti的机床平台均为自主研发,围绕客户的生产需求量身打造,而非通用标准机型。其核心优势在于保障尺寸稳定性、实现低表面粗糙度以及对淬硬钢的高效材料去除。
在近期与奇石乐的合作中,Minganti为其新型M2立式车床开发了一套全新的机床与刀具监控解决方案。M2是Minganti的模块化平台,专为淬硬零件高精密加工而设计,可满足严格的公差与表面质量要求。M2采用直线驱动轴,实现快速定位与精确进给,并将零件的自动上下料与奇石乐的智能监控系统相结合——这是实现短加工节拍,并保障套圈、传动类零件等工件圆度、圆柱度和表面精加工高品质的关键。
传感器集成,实现自动化CNC加工
传统加工工艺常常遭遇非计划停机、刀具成本过高和产品质量波动等问题。判断刀具磨损或机床故障只能依靠操作人员的个人经验和人工检查,这不仅限制了生产效率,也阻碍了全面自动化的实现。因此,Minganti的工程师们希望寻求一种能够实时监测刀具磨损与过程异常的解决方案。集成刀具监控的价值在于,它不仅能在严苛的切削工况下保持零件质量的一致性,还能在提高机床开动率的同时降低单件加工成本,从而为自动化CNC加工以及自主生产的长远目标提供了坚实支撑。
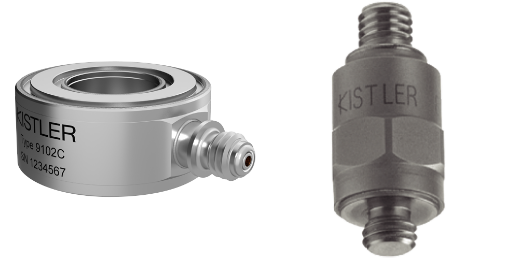
▲切削力与振动联合测量:一只9102C压电(PE)环形力传感器和两只8274A5压电加速度传感器均集成到Minganti M2加工平台中。
Minganti与奇石乐合作,将压电传感器集成到新型M2硬车削机床当中:
切削力采集
奇石乐9102C环形力传感器安装在刀塔螺栓下方,用于捕捉加工过程中高达60 kN的垂直切削力。这款压电力传感器具有极低的响应阈值和几乎无限的使用寿命。
振动测量
机床中额外集成了两个小巧轻便的奇石乐加速度传感器(8274A5),其中一个安装在主轴上,用于监测机床动态特性,以及失衡或切削颤振的早期征兆;另一个安装在刀塔上,用于监控加工过程中的刀具振动。
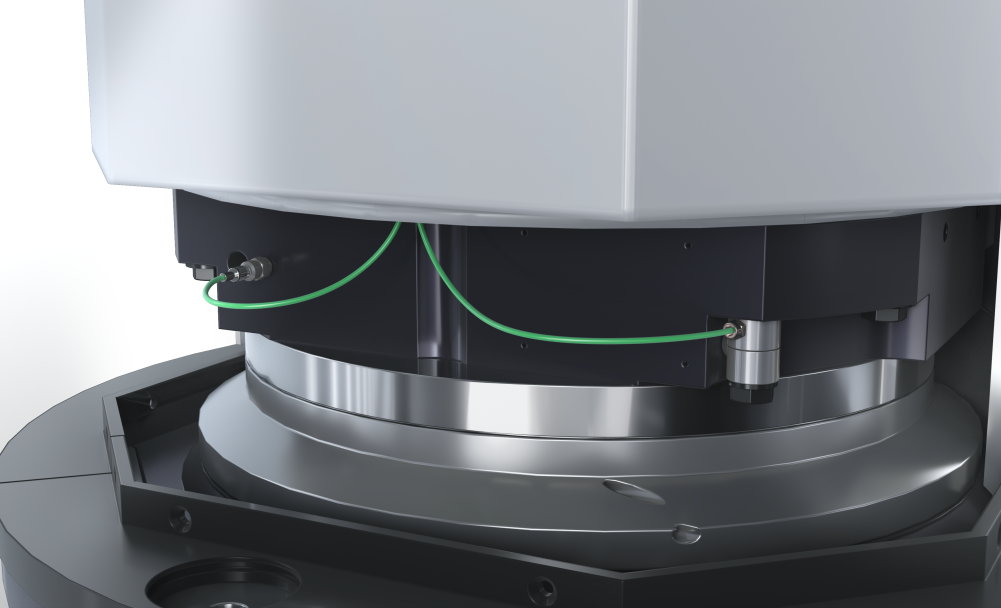
▲集成式机床与刀具监控:奇石乐9102C力传感器(右)与其中一个8274A5加速度传感器安装在Minganti M2立式车床的刀塔上。
三个传感器持续采集数据,并通过PROFINET进行数字信号传输。机床通过奇石乐数字工业电荷放大器5074B实现信号接入:这款适用于压电传感器信号的通用设备,可在现代PLC系统上可靠、精确地捕捉动态与准静态过程——采样周期最短100 µs,过采样率最高达50 kSps。
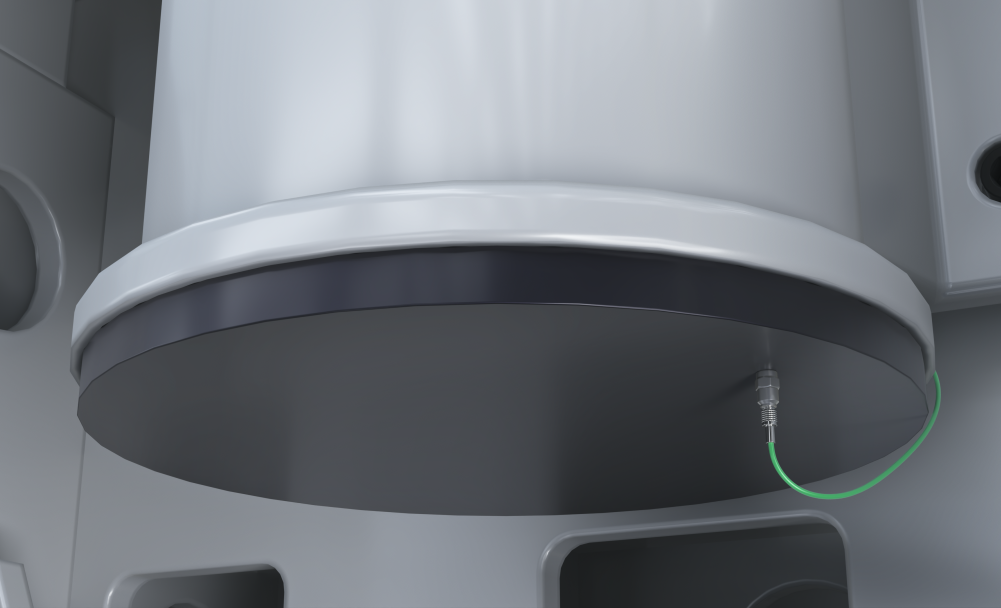
▲面向硬车削的传感器:第二只奇石乐8274A5加速度传感器安装在主轴箱体下方——通过带PROFINET的5074B数字电荷放大器连接至机床控制系统。
集成刀具监控的多重优势
Minganti与奇石乐联合开发的新型集成刀具磨损监控解决方案,凭借先进算法与工艺专业经验,将原始数据转化为可用于刀具磨损检测、加工过程稳定性判断的有效信息。得益于压电传感器的高灵敏度,可同时测量主轴和刀塔位置的切削力与振动信号。这不仅让加工过程更加智能,还可优化维护工作,降低非计划停机的风险。
随着刀具磨损程度的加剧,切削力会出现明显变化。加工程序中预先设定了相关限值,一旦超出这些限值,机床会自行采取必要措施,从而实现自动化CNC加工。就硬车削过程中的零件质量而言,作用于被加工零件的法向力,可反映最终获得的轮廓精度。通过监控力信号的偏差,可以对轮廓精度进行间接评估。这能减少额外质量检测的工作量——而对轴承制造商而言,这笔成本往往十分高昂。
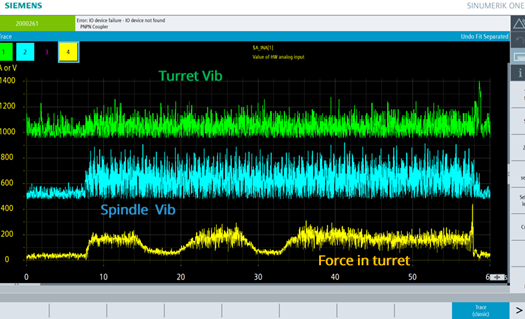
▲自动化CNC加工:借助连续实时测量所获得的机床振动曲线与切削力信号,可依据设定的限值和触发事件,实现机床自主运行动作。
强强联合:成功推动硬车削技术发展
总而言之,M2机床项目打造出了一套稳健可靠的智能化加工解决方案,将Minganti的工程专长,与奇石乐的测量技术以及数据驱动的工艺知识紧密结合。这套实时刀具监控解决方案带来的收益包括:更低的加工成本、更高的零件质量(得益于稳定的工艺,公差更严、表面一致性更好)、更高的OEE(设备综合效率),以及更少人工干预的自动化CNC加工。
Minganti Global AB总裁Marcus Caldana总结道:"这项成功合作是我们迈向智能制造与工业物联网进程中的一个重要里程碑。通过将机床设计与传感器智能技术相结合,Minganti与奇石乐致力于在硬车削自动化领域树立全新行业标杆。"

的品牌点一次赞!