卡住苹果产能的居然是一条铰链 ?藏着哪些精密工艺?
一台起售价15999元的折叠屏手机,开卖当天,专卖店里一台现货都没有,只能登记等通知。屏幕不缺、芯片不缺,卡住产能的,是一条你几乎注意不到的小东西:铰链。
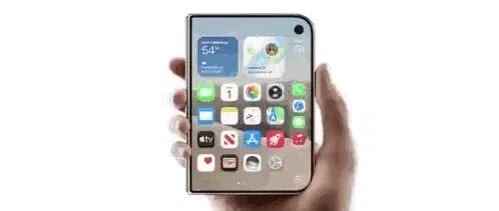
折叠屏手机最难啃的骨头之一就是铰链。它是整部手机的核心精密结构件,要经受数万次开合仍保持精密顺滑,供应链准入门槛极高,制造工艺直接决定折叠屏产品的成败。
那么,苹果的折叠屏铰链到底有什么不一样?它是怎么造出来的?主要工艺是什么?用到了哪些模具、模具有什么要求?又是谁在造?这篇文章一次讲清楚。
01 苹果铰链和安卓铰链,有什么不一样?
先看主流安卓折叠屏。安卓阵营从 2019 年折叠屏量产到现在,主攻方向一直很一致:水滴形铰链。屏幕在弯折处留出一个水滴状的容屏空间,配合不锈钢、钛合金、碳纤维的组合,让折痕尽可能浅、开合尽可能顺。这条路已经被三星、华为、OPPO 打磨了八代产品,核心是 "结构设计"。
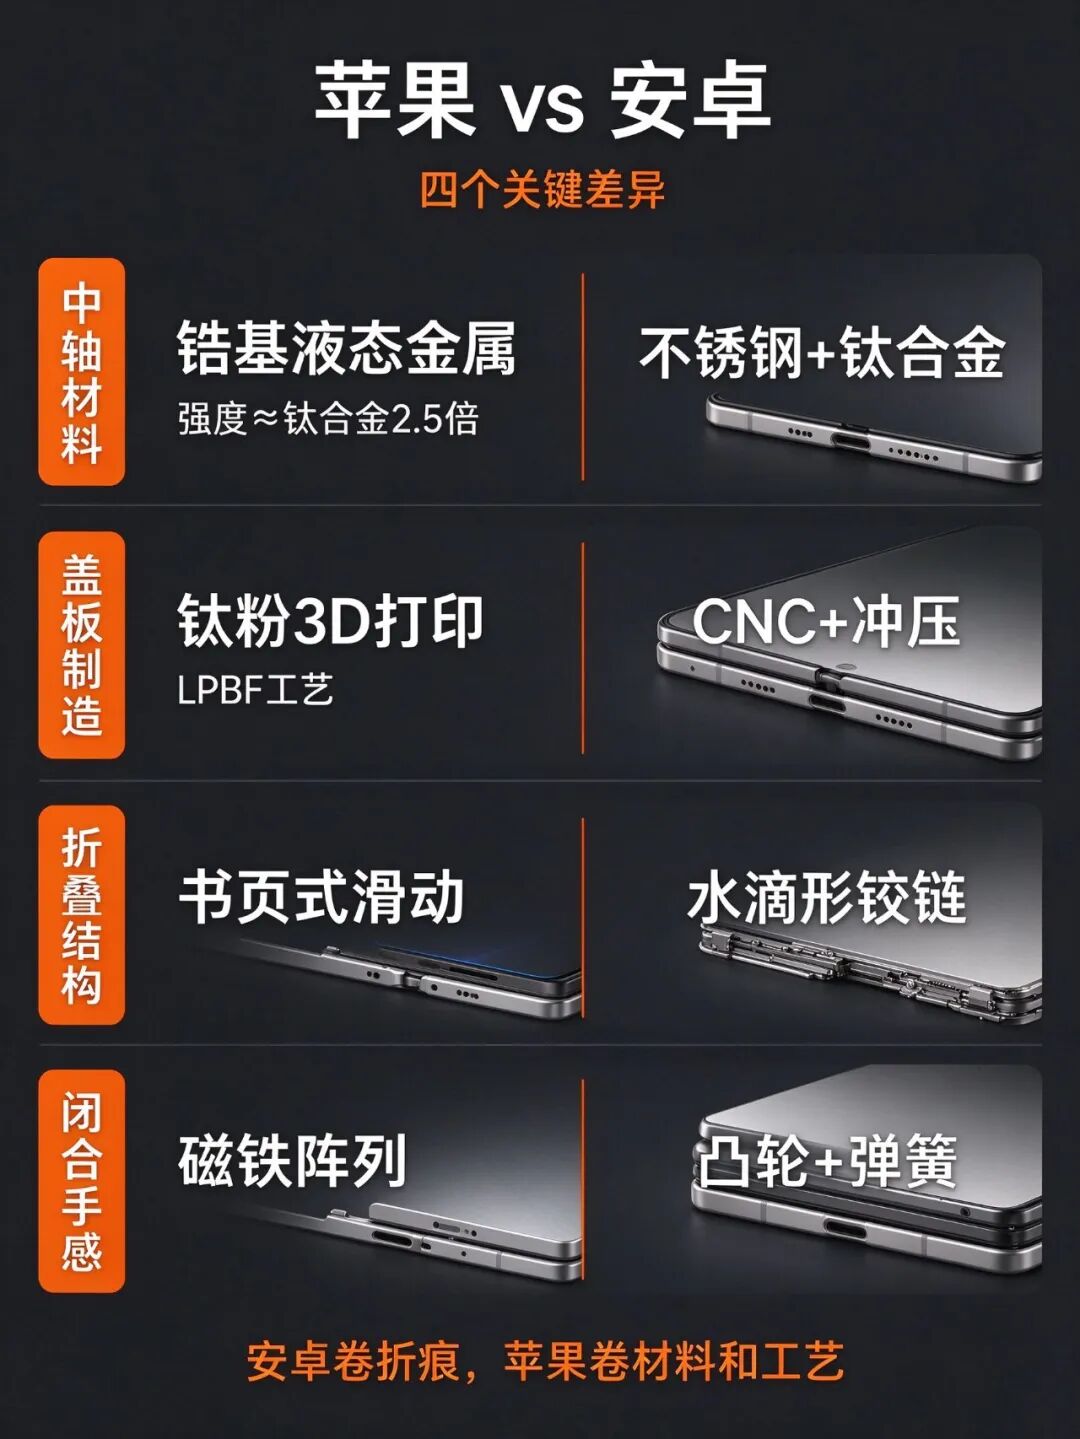
苹果第一次做折叠屏,直接换了一套打法。iPhone Duo 用的是自研可变扭矩铰链,四个地方和安卓明显不一样。
第一个不一样是中轴材料。
铰链最核心的受力件是一条锆基液态金属(锆基非晶合金)中轴。这种材料的强度大约是钛合金的2.5倍,抗拉强度能做到1500到2000兆帕,开合寿命测试超过30万次。苹果2010年就拿到了液态金属技术的独家授权,但过去十几年只在SIM卡托这类小零件上用过,这次是第一次把这种材料大规模用在手机受力核心件上。安卓铰链的中轴,主流还是不锈钢加钛合金。
第二个不一样是铰链盖板的制造方式。
苹果的铰链盖板是拿100%再生钛粉直接3D打印出来的,工艺叫LPBF激光粉末床熔融,一层一层把钛粉熔化成形。这样能做出薄壁、复杂内腔、微喷砂表面的结构,传统模具加CNC加工很难实现。这也是苹果第一次在手机上用3D打印大件。安卓阵营的盖板和支架,基本还是CNC加冲压的天下。
第三个不一样是折叠结构本身。
苹果用的是"书页式滑动"结构:铰链内部用特制粘合剂把屏幕各层黏合在一起,折叠的时候各层像书页一样相对滑动,把弯折的应力分散开,从根上减少折痕;展开时由双翼钛合金支撑框架锁定平直,再配合碳纤维支撑板和陶瓷纤维嵌件增加刚性。安卓的主流方案是水滴形铰链,靠弯折处留出的水滴空间来"缓冲"折痕——思路完全不同。
第四个不一样是闭合手感。
苹果在铰链里内置了一组磁铁阵列,合盖时磁铁提供干脆、可靠的闭合手感。安卓这边主要靠凸轮加弹簧机构来锁止和回弹。
一句话总结:安卓这八年卷的是"怎么把折痕做小"——靠水滴铰链、靠堆更多零件;苹果第一次下场,卷的是"用什么材料和工艺把铰链做出来"——液态金属、3D打印钛、书页式滑动结构,零件数反而不是它的卖点。
02一条铰链里,藏着100个什么样的零件?
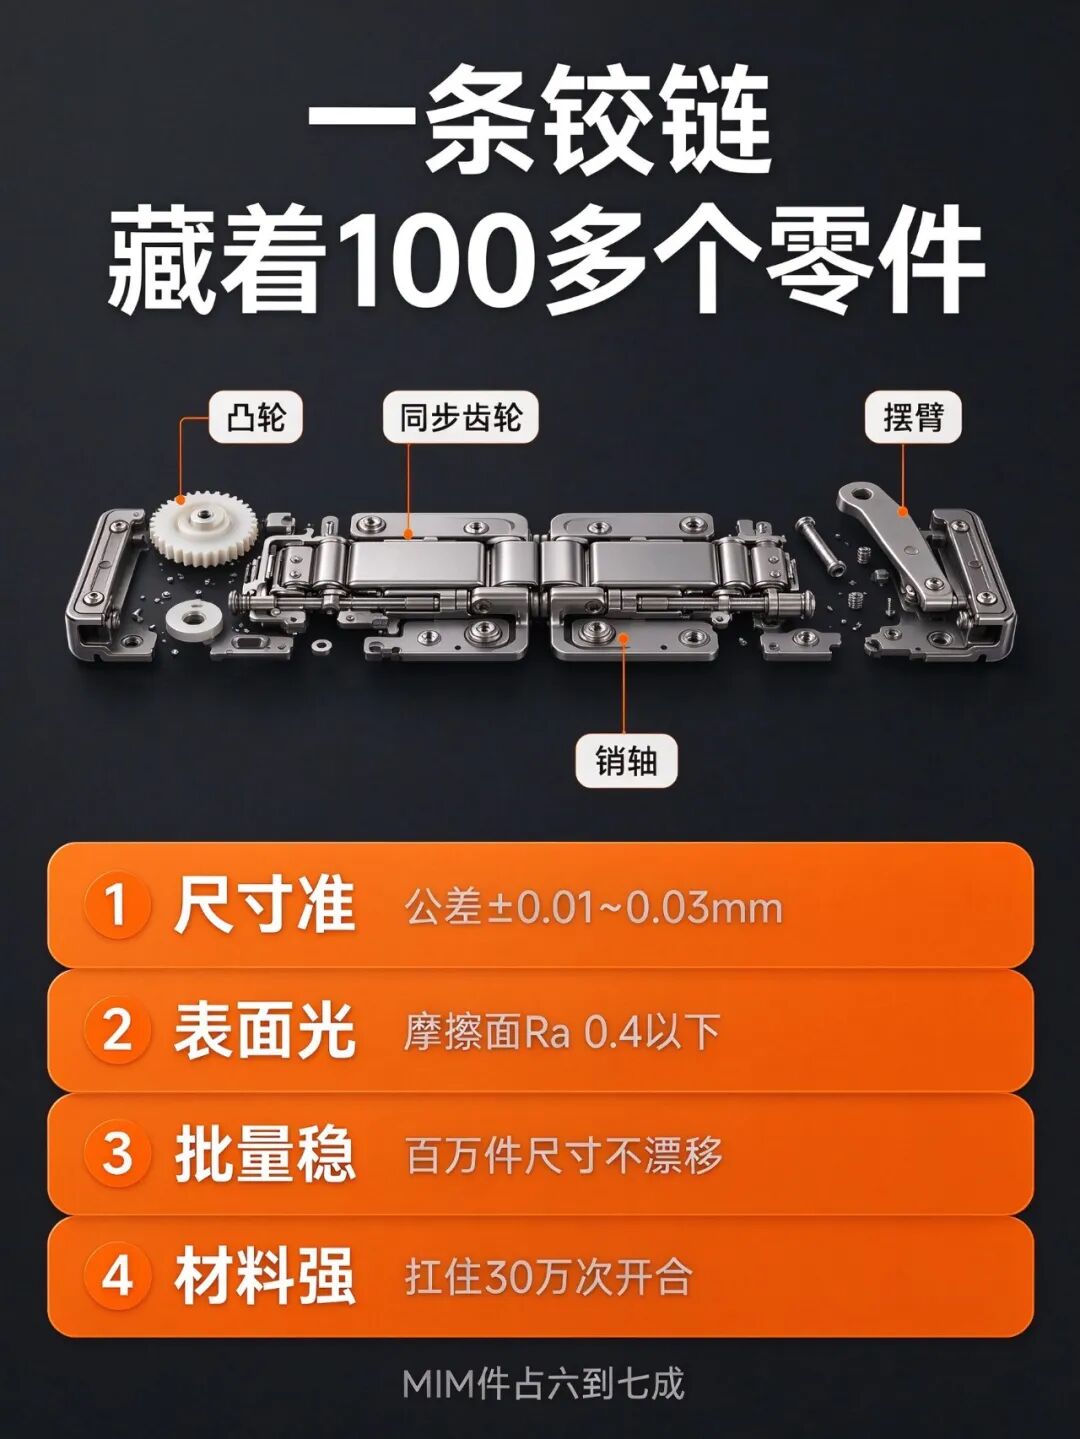
折叠屏铰链不是一根轴,而是一套微型机械系统。行业里普通铰链单套 15 到 40 个功能件,高端复杂铰链 50 到 100 个,苹果这条是 100 个以上。
铰链的100多个零件并不是都用同一种工艺造的,其中大约六到七成、也就是30到70个零件,要靠MIM金属注射成型来做。点名的话,主要是这些:凸轮、同步齿轮、连杆、锁止件、摆臂、销轴——它们有个共同特点:个头小、形状复杂、数量巨大。
一颗同步齿轮可能连2毫米都不到,上面有齿形、有轴孔、有异形曲面;一个凸轮要同时承担受力、定位和手感控制。这些"微小传动件"组成了铰链的关节和肌肉,是开合手感和寿命的命根子。
这些零件的精度要求是变态级别:关键尺寸的公差要控制在正负0.01到0.03毫米之间,配合间隙据说压到正负3微米以内,整条铰链装配后的同轴度公差要求是2微米。
凡是滑动摩擦的部位,销轴的外圆、凸轮的接触面、齿轮的啮合面,面粗糙度必须做到Ra 0.4微米以下,有些关键面甚至要抛光到镜面级(Ra 0.1微米以内),为的是开合顺滑、不涩不卡、没有那种一格一格的"段落感",同时减少摩擦磨损,保证几十万次开合后手感不变。
除了尺寸和表面,铰链零件还有三关要过。
一是材料强度:
受力件要么用17-4PH这类沉淀硬化不锈钢,要么用钛合金,核心中轴更是用到强度是钛合金2.5倍的锆基液态金属,开合寿命测试超过30万次。
二是壁厚极限:
很多铰链件是0.3毫米级的薄壁件,太厚装不下,太薄一用力就变形,对材料和工艺都是极限挑战。
三是一致性:
铰链是几十上百个零件批量装配的,单个零件合格还不够,百万件之间尺寸不能漂移——行业里多腔模具要求腔与腔之间重量偏差控制在0.3%以内,就是为了保证每一个零件都"长一个样"。
所以一句话总结铰链零件的要求:准(尺寸微米级)、光(摩擦面镜面级)、稳(批量件一致)、强(材料扛得住几十万次开合)。这四条,每一条都是在精密制造的天花板上跳舞。
03 为什么铰链离不开MIM工艺?什么是MIM?
上面说到铰链大约六到七成零件要靠MIM工艺来做,那为什么要靠MIM工艺呢?
我们先看其他工艺。先说CNC切削加工。CNC适合做较大的、形状规整的零件,但面对这种2毫米的微型齿轮,先不说刀能不能伸进去,光是材料浪费就让人心疼,一个小零件要切削掉95%以上的金属材料,材料利用率不到5%,一颗齿轮的成本高得离谱。
再说传统压铸,它倒是能做复杂形状,但精度达不到微米级,零件越小越做不精细,气泡、缩孔这类缺陷也更难控制。
MIM是金属注射成型(Metal Injection Molding)。MIM的思路是绕开这些死结:把金属粉末混上粘结剂,变成可以流动的"喂料",然后像注塑塑料一样注射进模具型腔,一次性把齿轮齿形、异形曲面、微型轴孔全部做出来;之后脱脂、烧结,把粘结剂去掉、让金属粉末在高温下收缩致密,最后整形精修到铰链要求的精度。
MIM同时拿到了两个好处:
一是能像注塑一样批量制造复杂形状,效率高、成本低;
二是精度能稳定做到正负0.01到0.03毫米——正好卡在铰链对微小传动件的要求上。
一句话:MIM就是专门为"又小又复杂又要大批量"的金属零件量身定做的工艺,而铰链里那几十个微小传动件,几乎每一条都命中它的射程。
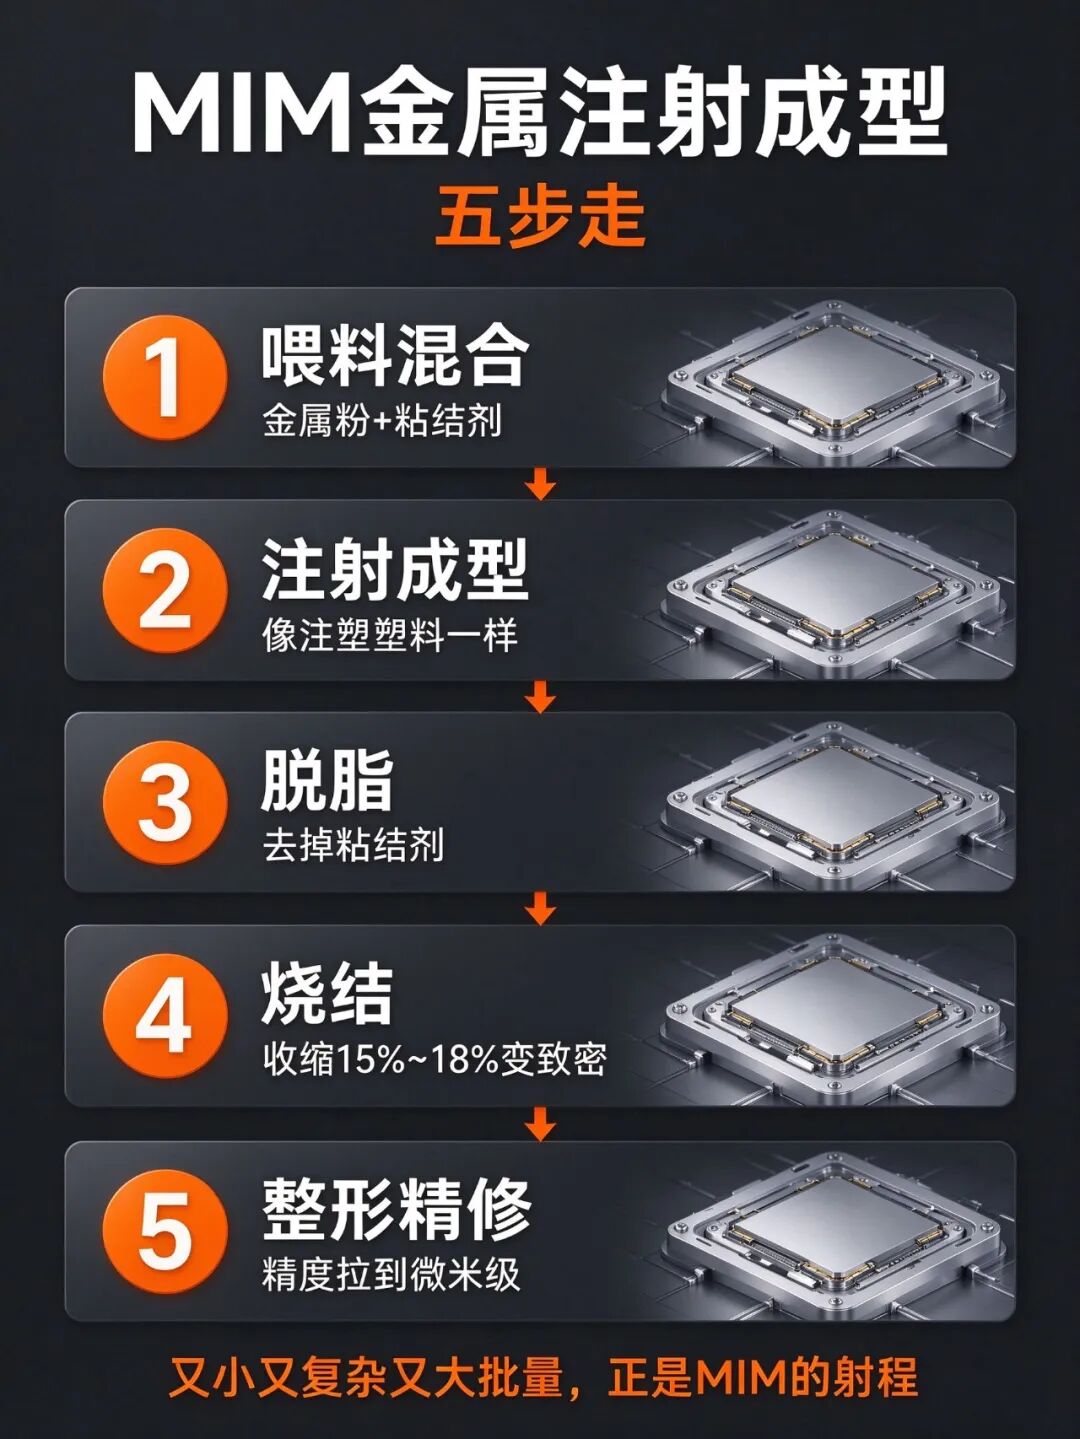
MIM流程分五步:
第一步喂料混合,金属粉末加粘结剂搅拌均匀;
第二步注射成型,把喂料注入模具型腔,一步做出齿轮齿形、异形曲面、微型轴孔;
第三步脱脂,用溶剂或加热把粘结剂去掉;
第四步烧结,在高温下零件收缩15%到18%,变成致密金属件,收缩率是设计模具时就要算好的关键参数;
第五步整形与精修,局部CNC、时效硬化、表面抛光,把精度和表面质量拉到铰链要求的水平。
这批零件数量大、精度要求高,只有专业做MIM的工厂,才能把百万件产品的尺寸一致性控制在合格范围内。
04 铰链的MIM工艺对模具制造有什么要求?
对模具的要求,理所当然比零件本身要苛刻得多。
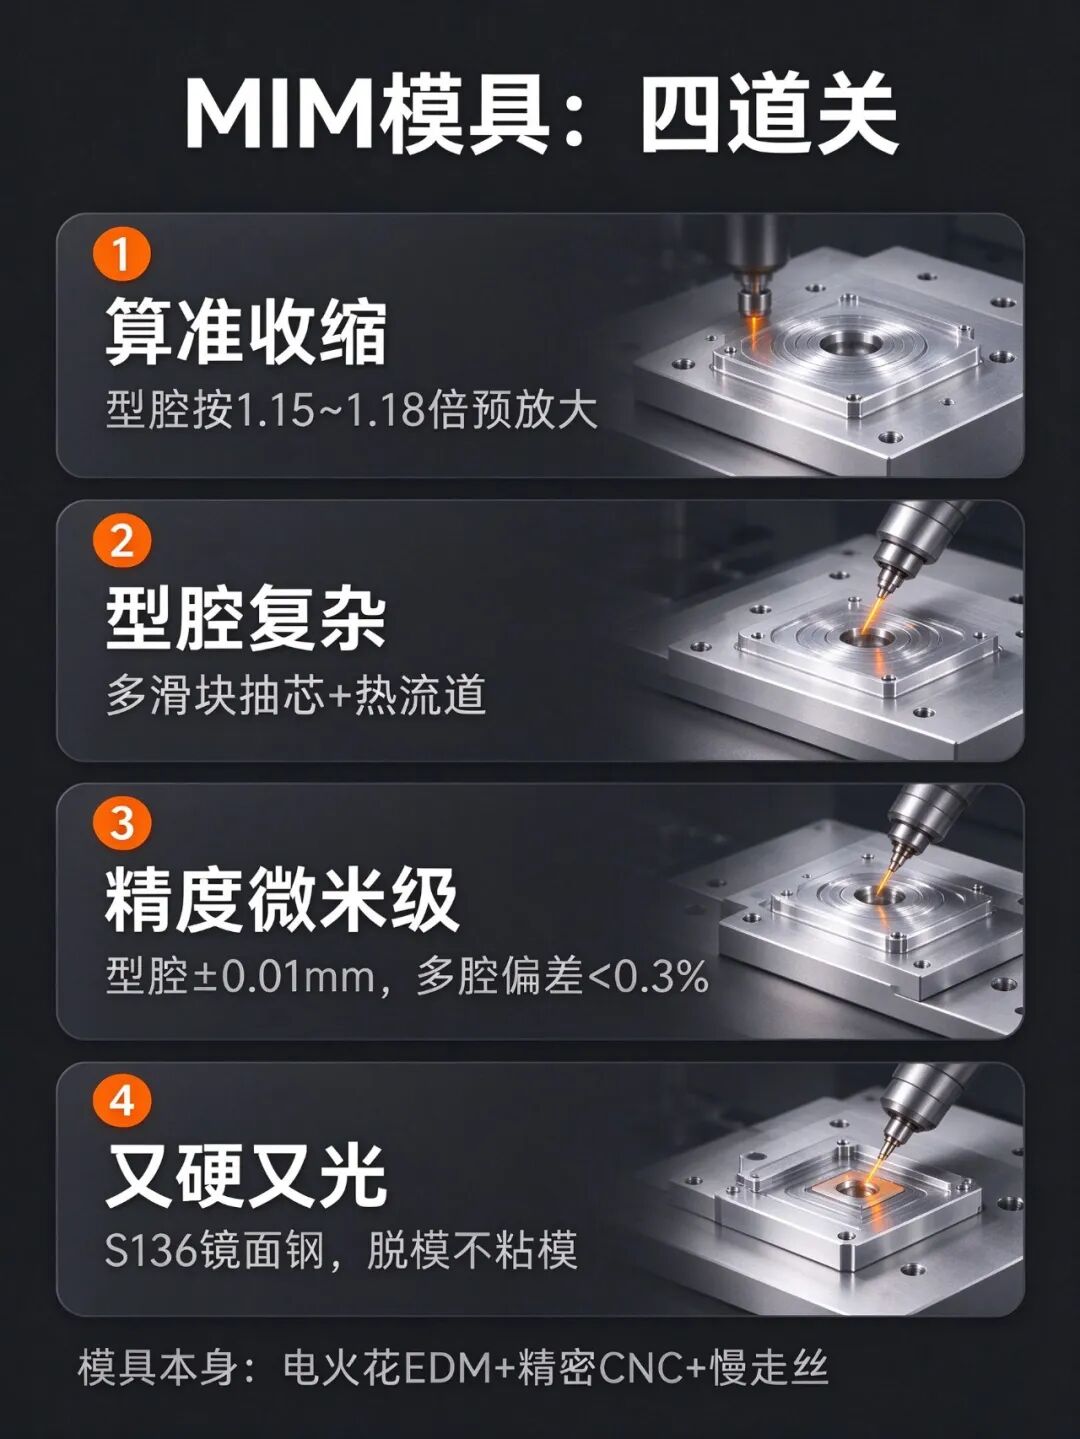
第一,模具必须"算准收缩"。
MIM零件烧结时要缩15%到18%,所以型腔尺寸要按约1.15到1.18倍预先放大,还要针对不同壁厚的收缩差异做局部修正,再用整形模具二次校准——尺寸算错一步,零件出炉就报废。
第二,型腔必须"足够复杂"。
齿轮齿形、微型轴孔、内螺纹、倒扣结构,普通模具脱不出来,必须上多滑块抽芯、可折叠芯、热流道系统,开合结构比普通注塑模复杂一个量级。
第三,精度必须"微米级"。
零件公差正负0.01毫米、配合间隙压到3微米以内,全部靠型腔精度撑起来,型腔公差要做到正负0.005毫米级;多腔模具几十个型腔同时出件,腔与腔重量偏差要控制在0.3%以内,否则批量件尺寸漂移,装起来不是松就是紧。
第四,材料必须"又硬又光"。
型腔要用S136这类耐蚀镜面钢,热处理保证耐磨,再抛光到镜面级,保证脱模光洁、不粘模——型腔上一条细划痕,会1:1印到成千上万个零件上。
不得不提的是,这些模具本身也是靠电火花(EDM)、精密CNC和慢走丝一点点做出来的。所以行业里有句话:折叠屏铰链的竞争,表面看是零件,本质是模具;而模具的竞争,又回到CNC、电火花这些精密设备上。
05 苹果把这些铰链订单给了谁?
折叠屏手机最难啃的骨头是铰链,那苹果把订单给了谁?同时,进入"果链",历来被视作厂商的起飞时刻。
点击文后"阅读原文"可以查看精密制造供应链品牌大全。
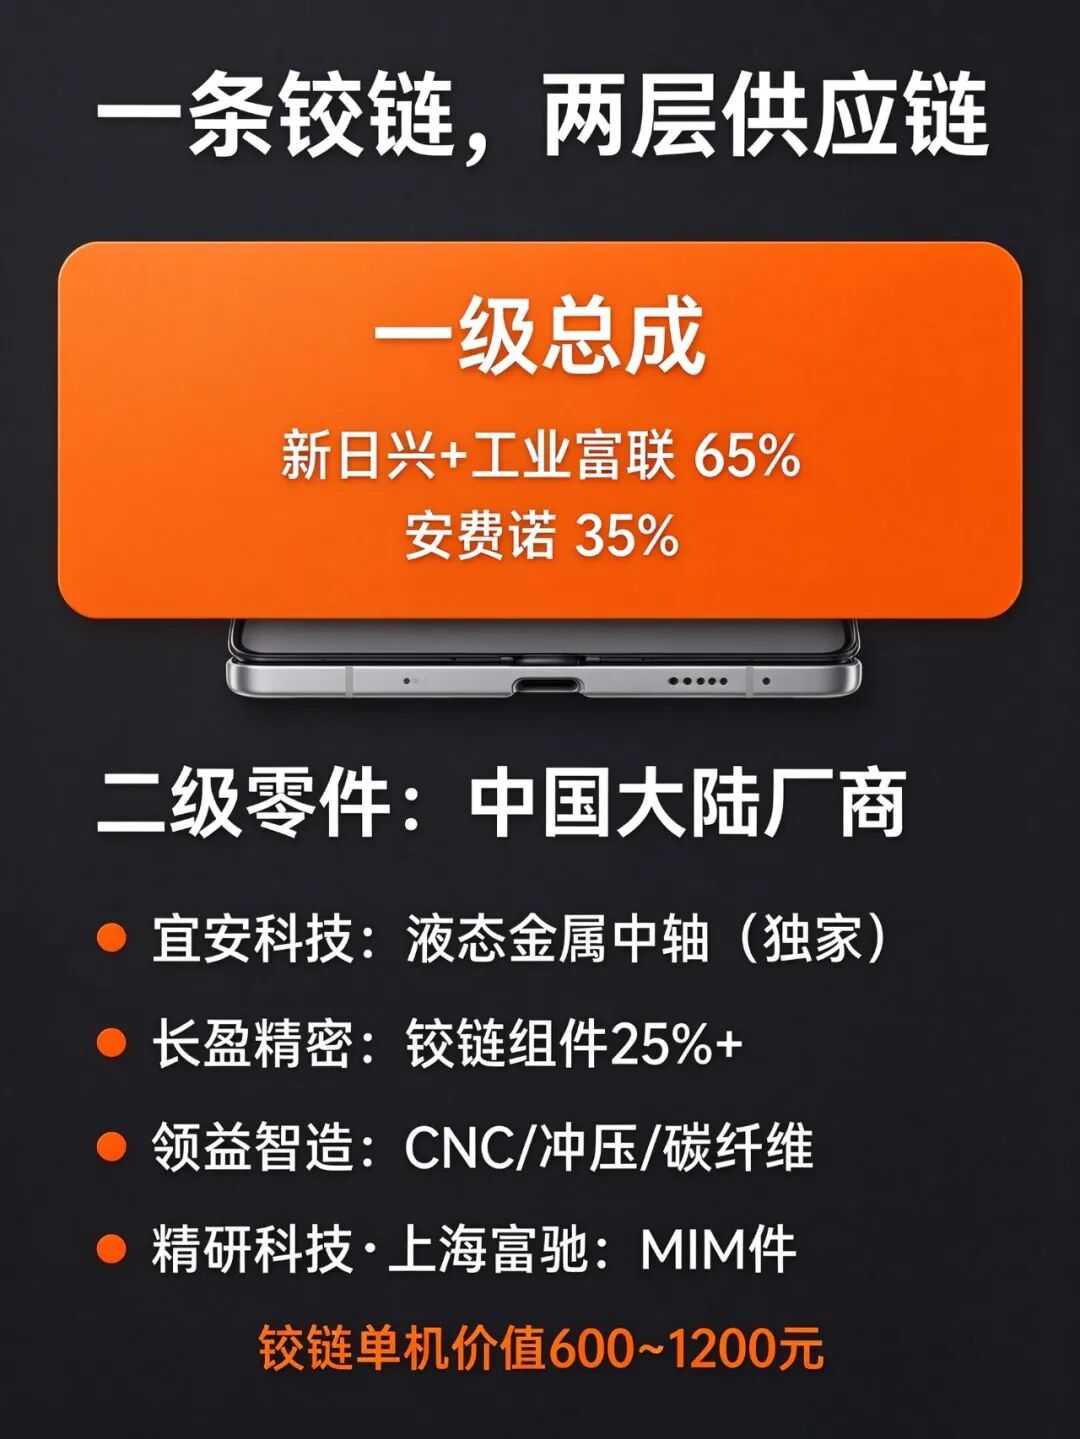
一条铰链分两层。
一级总成负责整条铰链的组装和标准:
台湾新日兴(与工业富联合资)约占65%,美国安费诺占35%。
二级零件几乎被中国大陆厂商包揽:
宜安科技供应锆基液态金属中轴(独家),长盈精密铰链组件份额突破25%,领益智造参与CNC加工、冲压件与碳纤维补强支架,精研科技做MIM转轴零件与铰链组件,东睦股份旗下上海富驰也是MIM精密件的重要供应商。
苹果这条链分工很典型:一级总成商拿订单、定标准、分配料号;二级供应商按图加工,做的是工序最多的那一段。铰链单机价值600到1200元,是直板机完全没有的产业增量。
具体到MIM件,公开报道里最明确的两家是精研科技和东睦股份旗下的上海富驰。
精研科技在折叠屏业务里有转轴用MIM零件和铰链组件两条产品线,直接对应铰链里那一大批微型传动件;上海富驰是老牌MIM玩家,技术已广泛应用于手机内部精密结构件。长盈精密、领益智造等也具备MIM能力,主要配合总成商做结构件。
行业里能做MIM的工厂不少,但能进苹果链的,拼的不只是能打样,而是百万量级下的一致性——这恰恰是MIM工艺最考验工厂的地方。
06 良率,才是真正卡脖子的地方
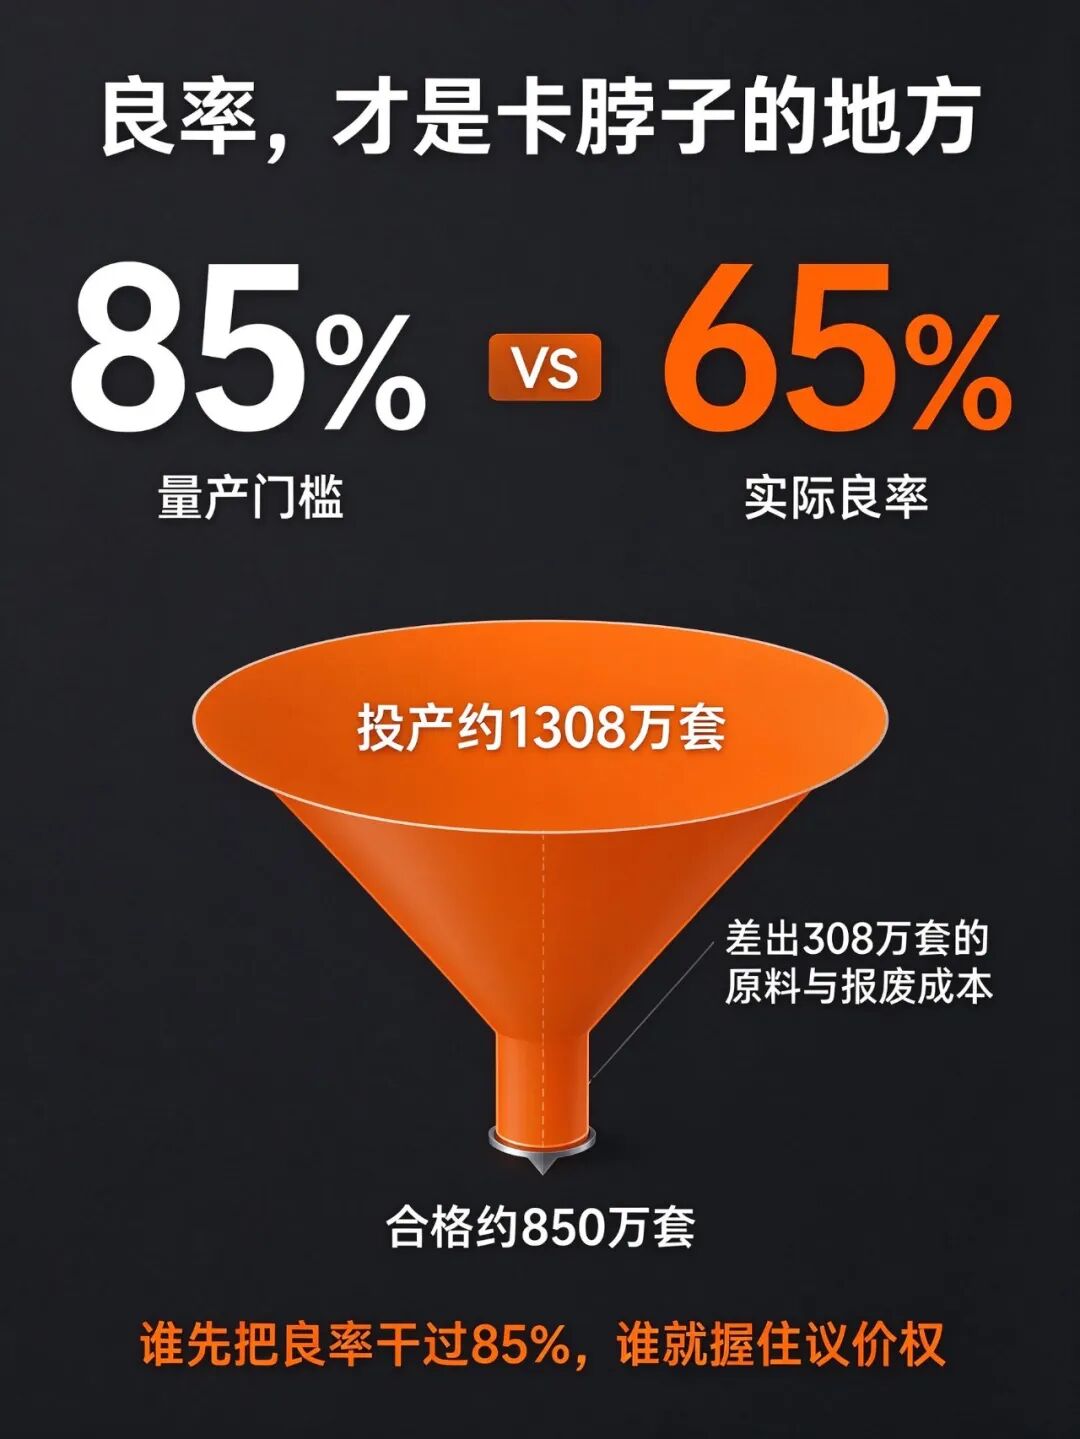
苹果给铰链定的量产门槛是85%良率,但现实是:液态金属铰链量产良率长期只有60%到70%,试产阶段部分批次不到50%,苹果铰链整体良率据称只有65%,量产也因此从6月推迟到8月。
良率经济学很残酷:假设需要850万套合格铰链,65%良率要投产约1308万套,85%良率只要1000万套,中间差出308万套的原料、工时、检测和报废成本。这也是iPhone Duo首发备货紧张、Counterpoint预计2026年出货约600万部的原因。
对供应商来说,谁先把良率干过85%,谁就握住了议价权。
07结尾:看铰链,只看三件事
回到开头的问题。苹果这条铰链,技术上确实激进:非晶合金、3D打印钛、微米级公差,每一项都是精密制造的极限题;但它并不完美——折痕依然摸得到,机身比三星更厚,铰链缝隙控制也不如三星成熟。
对制造业人士,以后看任何折叠屏铰链,可以只看三件事:
材料,有没有用非晶合金、钛合金这类高强度材料;
工艺,MIM、压铸、3D打印、CNC的组合能力;
良率,能不能稳定跨过85%门槛。
这三个变量,决定了铰链是能造出来,还是能赚钱。
对中国模具和精密加工行业来说,折叠屏铰链真正带来的,不是一款手机,而是一张把模具精度、材料工艺和良率控制全部拉高一个量级的考卷。

的品牌点一次赞!